商机详情 -
山东压铸模具制造
激光加工则利用高能量激光束对材料进行熔化、汽化,实现切割、打孔、表面处理等,具有加工速度快、精度高、灵活性强的特点,适用于加工微细结构和复杂形状,如模具的微小冷却通道、精细纹理等。装配调试是模具制造的后面关键环节,也是决定模具性能的重心步骤。模具装配需严格按照设计图纸和装配工艺要求进行,确保各部件的安装位置精细、配合间隙合理。在装配过程中,需重点控制型腔的闭合精度、导向系统的配合精度、顶出系统的顺畅度和温控系统的密封性。装配完成后,需进行试模调试,通过实际压铸生产,检验模具的性能和压铸件的质量。试模过程中,需重点观察铝合金液的填充情况、压铸件的成型质量、脱模顺畅度、模具温度分布等,针对出现的问题,如压铸件尺寸偏差、表面缺陷、脱模困难等,及时调整模具结构,如修正型腔尺寸、调整浇注系统、优化冷却方案、调整顶出力等,直至压铸件质量满足要求,模具运行稳定。压铸模具表面等离子喷涂,形成0.1mm致密防护层。山东压铸模具制造
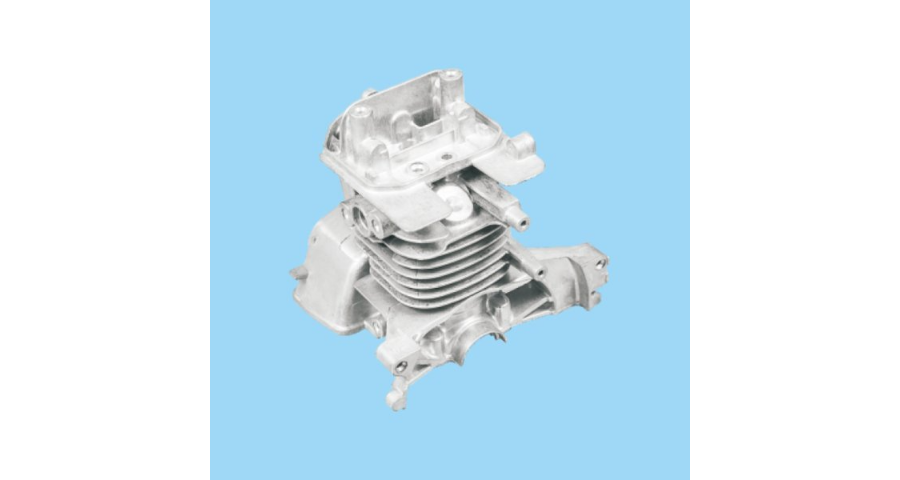
浇注系统设计需遵循金属液流动平稳、填充均匀、压力传递高效的原则。浇口的位置、数量与尺寸需根据压铸件的结构特点、壁厚分布与成型要求精细确定,确保金属液能够从厚壁区域向薄壁区域填充,避免出现冷隔、欠铸等缺陷;浇道的截面形状与尺寸需与金属液的流速、压力相匹配,减少金属液在流动过程中的能量损失,同时避免因流速过快导致金属液卷入气体,影响压铸件的内部质量。对于大型复杂压铸件,还需采用多浇口设计,通过合理分配各浇口的流量与压力,实现型腔的均匀填充,减少压铸件的变形与应力集中。福建销售压铸模具供应冷却水道布局是模具设计的重心,通过优化热平衡延长模具寿命并提升产品合格率。
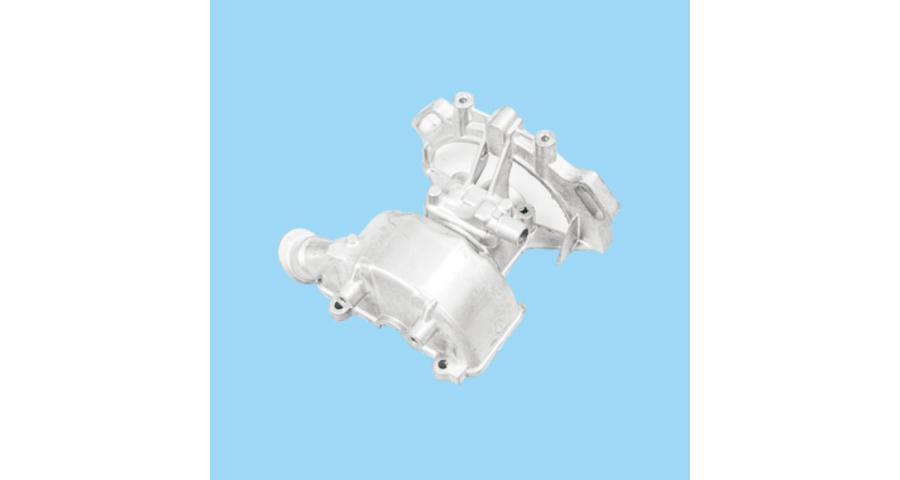
机械压铸模具的材料选择并非单一性能的比拼,而是需结合压铸工艺参数、压铸件特性、生产批量等多维度因素综合决策。压铸合金的种类是首要考量因素。不同合金的压铸温度差异明显,铝合金的压铸温度通常在600℃-700℃,镁合金约650℃-750℃,锌合金约400℃-500℃,铜合金则高达900℃-1000℃。压铸温度越高,对模具材料的耐高温性能与抗热疲劳性能要求越高,需优先选择热作模具钢或特种合金;压铸温度较低的锌合金,则可选用成本更低、硬度更高的冷作模具钢。
在压铸过程中,高温铝合金液以高速冲刷模具型腔表面,与模具表面发生粘着作用,同时铝合金液中的杂质颗粒会对模具表面产生磨粒磨损,导致模具型腔表面的材料逐渐流失,表面粗糙度增加,尺寸精度下降。磨损不*会降低压铸件的表面质量,还会导致压铸件尺寸偏差,影响装配精度。磨损的速度与模具材料的硬度、耐磨性、铝合金液的清洁度、浇注系统的设计等因素相关,模具材料硬度越高、耐磨性越好,铝合金液越清洁,磨损速度越慢。变形和开裂是铝压铸模具的严重失效形式,通常会导致模具直接报废。模具的预硬化处理可减少后续热处理变形,但需权衡硬度与加工性能。
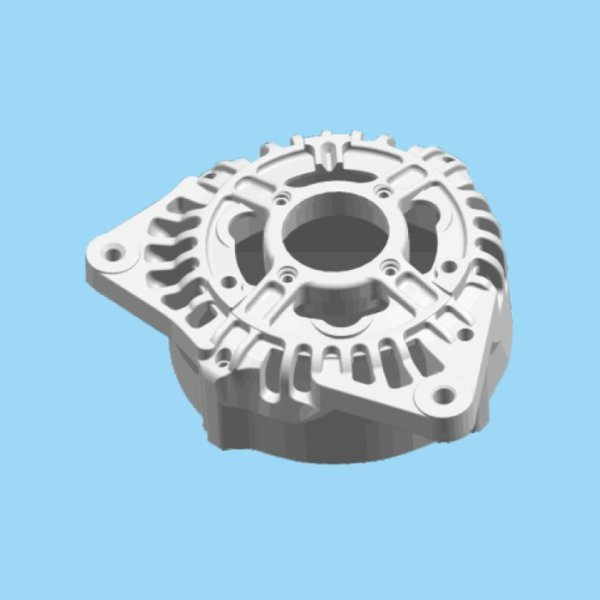
每一个微小的加工偏差都可能影响模具的使用性能与压铸件质量,因此需建立完善的加工管控体系。加工前期,需对加工设备进行检查与校准,确保设备运行稳定、精度达标,同时对加工工具进行筛选与打磨,避免工具磨损导致加工误差。粗加工阶段,需合理选择加工参数,控制切削速度、进给量等,避免因加工参数不合理导致模具表面出现划痕、毛刺等缺陷,同时预留合理的精加工余量,为后续加工提供保障。热处理阶段,需严格控制加热温度与冷却速率,避免模具出现淬火开裂、硬度不足等问题,热处理后需对模具进行硬度检测,确保符合设计要求。精加工阶段,表面处理工艺尤为重要,抛光处理需逐步细化,确保型腔表面粗糙度达到设计标准,氮化处理可提升模具表面硬度与耐腐蚀性能,减少模具磨损。此外,加工过程中需做好每一道工序的记录,便于后续追溯与质量管控,及时发现加工过程中的问题并优化改进。模具的热平衡设计是保证长时间连续生产中铸件质量稳定的关键因素。杭州压铸模具价格
半固态压铸模具通过控制金属浆料流动性,实现近净成形,减少后续加工量。山东压铸模具制造
温控系统是维持模具热平衡的重心装置,压铸过程中,模具需保持在适宜的温度范围内,温度过高会导致模具材料软化、粘模,影响模具寿命与产品表面质量;温度过低则会导致金属液流动性下降,出现欠铸、冷隔等缺陷。温控系统通常采用水、油等介质作为冷却或加热载体,通过在模具内部设置循环通道,精细控制模具各区域的温度。对于大型复杂模具,还会采用分区温控的方式,针对不同区域的热负荷差异,单独调节温度,确保模具整体温度均匀,保障压铸过程的稳定性。山东压铸模具制造