商机详情 -
河南铝压铸模具批发
模架是模具的基础框架,承担着支撑、定位、安装各类重心组件的重心功能,其结构强度与精度直接决定了模具的整体稳定性。模架通常由定模座板、动模座板、定模板、动模板、支撑板等关键部件构成,通过高强度螺栓与压铸机固定连接,形成稳定的受力体系。定模板与动模板合模后,构成封闭的型腔空间,是金属液成型的重心区域,二者的合模精度直接决定了压铸件的尺寸精度,因此模架的导向机构,如导柱、导套,需采用高精度配合,确保合模时的同心度与重复定位精度,避免因错位导致压铸件出现飞边、错位等缺陷。轻量化压铸模具结构,使模具重量减轻30%同时保持刚性。河南铝压铸模具批发
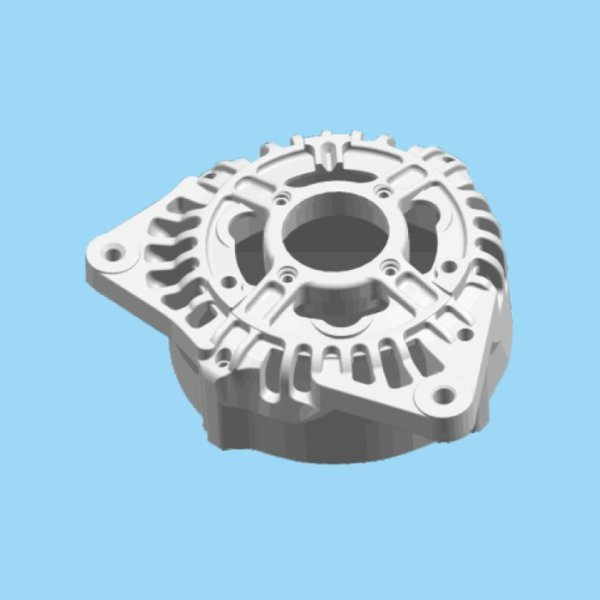
铝压铸模具的结构设计,是兼顾功能实现与工况适配的系统工程,其组件协同运作,共同支撑起高压成型的全流程。一套完整的铝压铸模具,主要由成型系统、浇注系统、导向系统、顶出系统、温控系统和支撑系统六大模块构成,每个模块的设计精度与协同性,都直接影响模具的性能与寿命。成型系统是模具的z,由定模镶块和动模镶块组成,二者闭合后形成的型腔,决定了压铸件的较终形状与尺寸。型腔的设计不*要精细还原产品三维模型,还需充分考虑铝合金的收缩特性,预留合理的收缩率,避免成型后出现尺寸偏差。同时,为应对高压冲击,型腔表面需具备较高的硬度和光洁度,通常采用质优热作模具钢加工,并经过淬火、氮化等热处理工艺,提升耐磨性和抗粘附性,防止铝合金液与型腔表面发生粘连,导致脱模困难或表面划伤。浙江自动压铸模具结构模具存放时需涂防锈油并保持干燥,避免环境湿度导致型腔锈蚀。
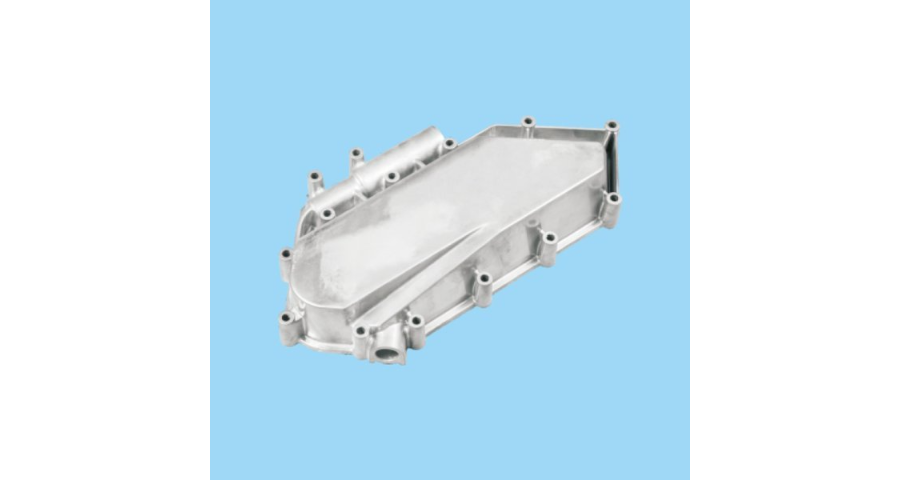
排气系统的作用是排出型腔内的空气与金属液填充过程中产生的气体,避免气体被卷入金属液中形成气孔、气泡等缺陷,影响压铸件的力学性能与密封性。排气系统主要由排气槽、排气孔、真空排气装置等构成。排气槽通常开设在分型面、滑块与型芯的配合间隙处,利用金属液填充时的压力差,将气体排出;排气孔则用于排出型腔深处的气体,适用于结构复杂的深腔压铸件;对于高精度要求的压铸件,还会采用真空排气装置,在金属液填充前将型腔抽成真空,大幅减少气体卷入,提升压铸件的内部质量。
热作模具钢是目前机械压铸模具较主流的材料,其重心优势在于优异的高温强度、抗热疲劳性能与耐磨性,能够承受反复的加热与冷却循环而不产生裂纹。典型**材料包括H13、3Cr2W8V等。H13钢具有良好的综合性能,在高温下仍能保持较高的硬度与韧性,抗热疲劳性能突出,广泛应用于铝合金、镁合金等中温压铸模具,适用于汽车零部件、3C产品外壳等大批量生产场景;3Cr2W8V钢的高温强度更高,适用于铜合金、锌合金等高温压铸模具,如高压电气触头、卫浴五金等产品的模具,但其韧性相对较差,需通过优化热处理工艺提升综合性能。压铸模具标准件库建设,使非标件采购成本降低35%。
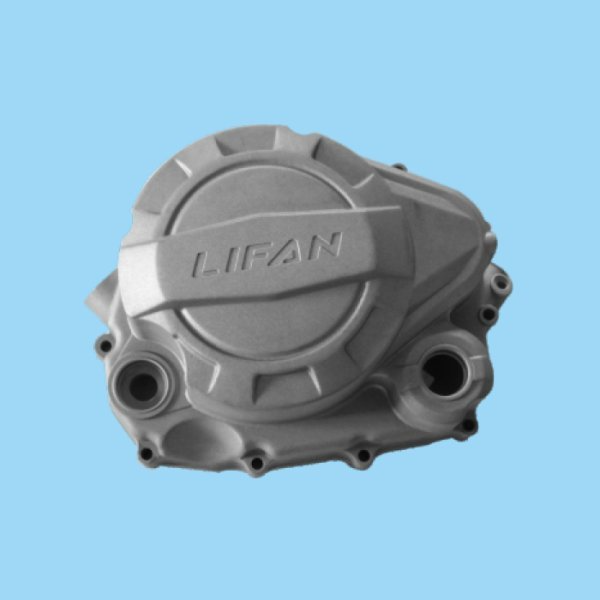
冷却与温控系统设计需遵循温度均匀、冷却高效、热平衡可控的原则。冷却通道的布局需根据压铸件的壁厚分布与热负荷特点进行优化,在壁厚较厚、热负荷较大的区域加密冷却通道,在薄壁区域适当减少冷却强度,避免因冷却不均导致压铸件产生缩孔、变形等缺陷;同时,冷却通道与型腔表面的距离需严格控制,既要保证冷却效果,又要避免因距离过近导致模具局部温度过低,影响金属液的流动性;此外,还需通过温控系统动态调节冷却介质的温度与流量,维持模具的热平衡,确保压铸过程的稳定性。大型压铸模具(如汽车结构件模具)的制造周期长、成本高,需平衡效率与质量。广东汽车压铸模具多少钱
压铸模具的设计需要综合考虑收缩率、拔模斜度、加工余量等多个工艺参数。河南铝压铸模具批发
浇注系统是连接压铸机与模具的关键环节,由浇口套、分流锥、内浇口等部件组成,其重心作用是将熔融铝合金液平稳、高速地注入型腔。浇口套的设计需与压铸机的压室精细匹配,确保铝合金液无泄漏地传递压力;分流锥则负责将铝合金液均匀分散,避免高速注入时产生涡流,减少气孔、夹渣等缺陷;内浇口的尺寸与位置设计尤为关键,需根据压铸件的形状、壁厚和结构特点,精确计算内浇口的截面积和流速,确保铝合金液在高压下充分填充型腔,同时避免因流速过快导致的飞边、毛刺,或因流速过慢导致的填充不足。河南铝压铸模具批发