商机详情 -
浙江整套压铸模具
从汽车引擎的缸体,到3C产品轻薄的外壳,再到航空航天器件的精密部件,铝合金压铸件以轻量化、强高度、易成型的优势,渗透进现代工业的每一处脉络。而支撑这些复杂部件高效诞生的重心,正是铝压铸模具——它不*是铝合金熔液成型的“母胎”,更是连接材料特性、工艺设计与终端需求的精密纽带,决定着压铸件的精度、效率与成本,堪称现代制造业的“精密制造引擎”。铝压铸模具的本质,是一套为实现铝合金高压成型而设计的精密工装系统。其重心原理是将熔融的铝合金液,在高压作用下高速注入由模具型腔构成的预设空间,经快速冷却凝固后,形成与型腔轮廓完全一致的压铸件。这一过程看似简单,实则是材料科学、力学原理与精密加工技术的深度融合,模具的每一个细节,都直接决定着较终产品的成败。真空压铸模具需要特殊的密封结构设计,以确保型腔内的真空度满足工艺要求。浙江整套压铸模具
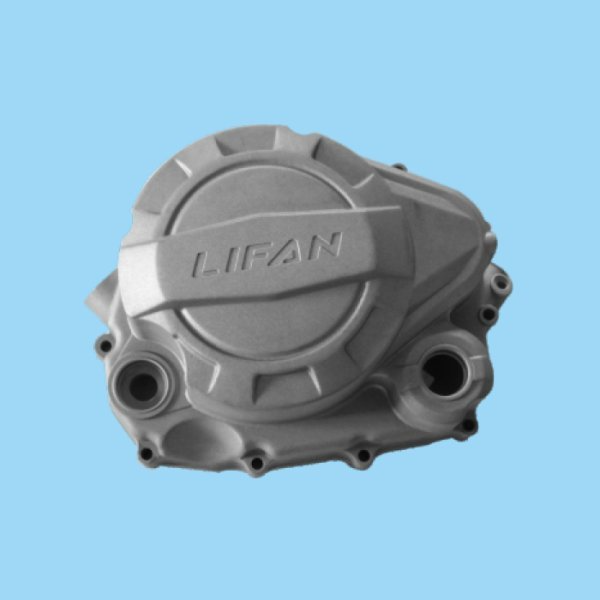
压铸件的结构复杂度与尺寸精度要求直接影响材料选择。对于结构复杂、壁厚差异大、尺寸精度要求高的压铸件,模具需承受更大的应力与温度梯度,要求材料具备更高的韧性与抗热裂性能,避免模具在反复受力过程中产生裂纹,导致成型失效;对于薄壁精密压铸件,模具的耐磨性与表面光洁度要求更高,需选择硬度高、加工性能好的材料,确保模具型腔表面光滑,减少压铸件的脱模阻力与表面缺陷。生产批量与成本控制是材料选择的重要平衡因素。北京机械压铸模具生产厂家大型压铸模具(如汽车结构件模具)的制造周期长、成本高,需平衡效率与质量。
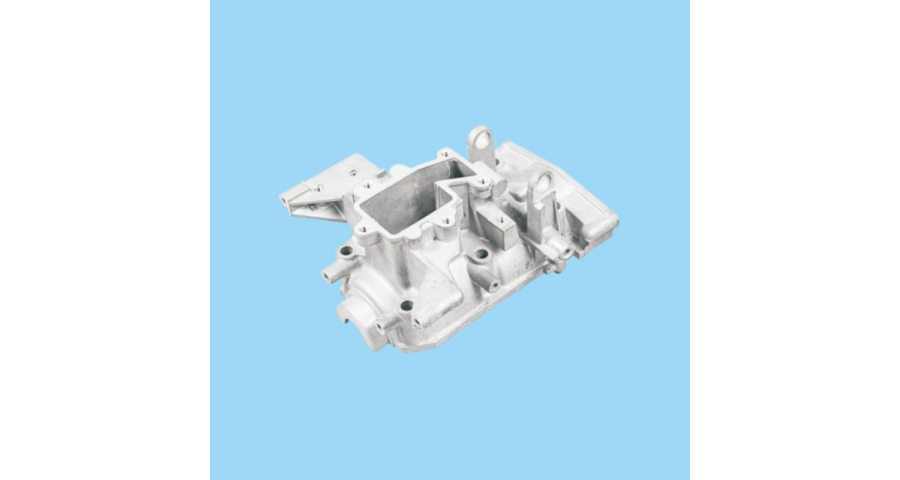
数字化设计与仿真的应用,使模具设计从经验化走向科学化,大幅提升了模具设计的成功率和效率。机械加工是模具制造的基础环节,主要包括车削、铣削、磨削、钻孔等工艺,用于加工模具的模架、模板、镶块等部件。对于模具的重心部件,如型腔镶块,需采用高精度加工设备,如五轴联动加工中心,实现复杂型面的精密加工。五轴联动加工中心可同时控制五个坐标轴的运动,能灵活加工出各种复杂曲面,满足高精度型腔的加工需求,其加工精度可达微米级,确保型腔的尺寸精度和表面光洁度。此外,磨削加工用于模具表面的精加工,通过高精度磨床,可将模具表面的粗糙度控制在Ra0.8以下,提升模具的耐磨性和脱模性能;钻孔加工则用于加工冷却通道、顶***等,需保证孔的位置精度和垂直度,为后续的冷却系统和顶出系统安装奠定基础。
在压铸生产过程中,需严格控制压铸工艺参数,如压铸压力、压铸速度、铝合金液温度、模具温度等,避免因工艺参数不当导致模具承受过大的热应力和机械应力;确保铝合金液的清洁度,减少杂质颗粒对模具的磨损;避免模具在低温状态下直接注入高温铝合金液,防止热冲击导致模具开裂;严禁模具在过载或卡滞状态下工作,防止模具部件损坏。此外,模具的存储管理也不容忽视。模具在闲置期间,需进行妥善存储,防止模具表面生锈、变形和损坏。存储前,需对模具进行彻底清洁和润滑,涂抹防锈油;将模具放置在干燥、通风的环境中,避免潮湿和腐蚀性气体侵蚀;对模具的关键部件进行防护,如用防尘罩覆盖型腔,防止灰尘进入;定期对闲置模具进行检查,及时发现并处理锈蚀、变形等问题,确保模具在重新启用时能正常工作。5G通信基站散热器压铸模具,实现微米级尺寸精度控制。
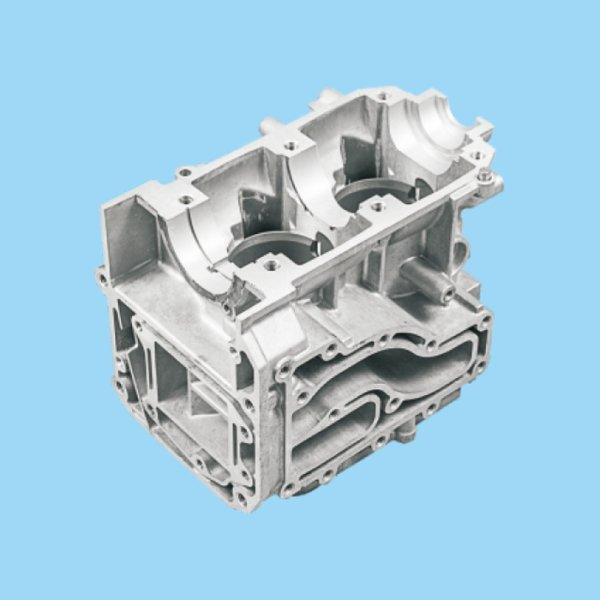
排气系统的作用是排出型腔内的空气与金属液填充过程中产生的气体,避免气体被卷入金属液中形成气孔、气泡等缺陷,影响压铸件的力学性能与密封性。排气系统主要由排气槽、排气孔、真空排气装置等构成。排气槽通常开设在分型面、滑块与型芯的配合间隙处,利用金属液填充时的压力差,将气体排出;排气孔则用于排出型腔深处的气体,适用于结构复杂的深腔压铸件;对于高精度要求的压铸件,还会采用真空排气装置,在金属液填充前将型腔抽成真空,大幅减少气体卷入,提升压铸件的内部质量。压铸模具型腔表面激光熔覆,修复层与基体结合强度达450MPa。北仑区汽车压铸模具结构
模具表面必须经过氮化处理或涂层处理,以提高其耐磨性和抗粘模性能。浙江整套压铸模具
顶出系统是实现压铸件顺利脱模的关键,由顶针、推板、复位杆、顶出板等部件组成。当铝合金液在型腔内冷却凝固后,顶出系统通过机械力将压铸件从动模镶块中顶出,确保脱模顺畅。顶针的布局需根据压铸件的结构特点合理设计,均匀分布在压铸件的受力部位,避免因顶出力不均导致压铸件变形或开裂;推板则适用于大面积、薄壁类压铸件,能提供更均匀的顶出力,防止局部应力集中。复位杆的作用是在模具闭合时,将顶出系统复位至初始位置,确保下一次压铸循环顺利进行。顶出系统的顺畅与否,直接关系到生产效率,若顶出不畅,不*会增加压铸件报废率,还可能导致模具卡滞,引发设备故障。温控系统是保障压铸件质量和模具寿命的重心,由冷却通道、加热装置、温度传感器等组成。浙江整套压铸模具