商机详情 -
浙江铝合金压铸模具制造
特种加工技术是应对复杂模具结构的关键,常用的特种加工技术包括电火花加工、线切割加工、激光加工等。电火花加工利用工具电极与工件之间的脉冲放电产生的电蚀作用,加工出复杂形状的型腔,尤其适用于加工高硬度材料和复杂曲面,如模具中的深槽、窄缝、异形孔等,其加工精度不受材料硬度影响,能有效解决传统机械加工难以实现的难题。线切割加工分为快走丝和慢走丝,慢走丝线切割加工精度较高,可达微米级,适用于加工高精度的模具镶块、顶***、滑块等,能保证零件的尺寸精度和表面质量,是高精度模具制造不可或缺的加工手段。铝压铸模具的浇注系统设计直接影响金属液的充型速度和铸件内部气孔的分布。浙江铝合金压铸模具制造
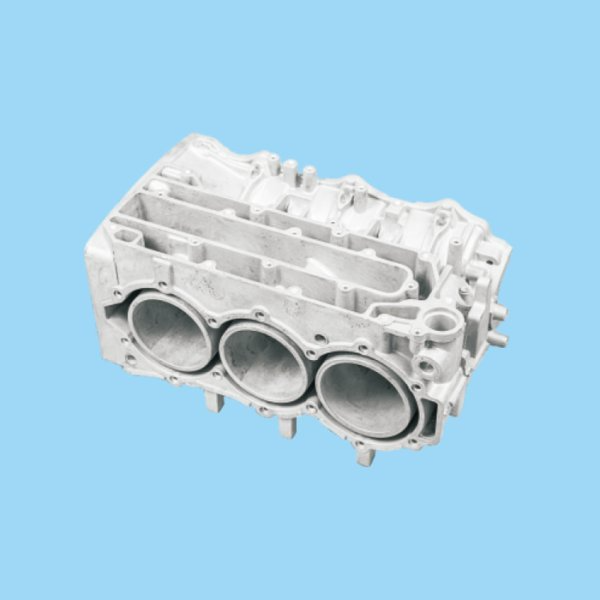
加工压铸模具是一项融合精密制造与工艺把控的系统性工程,需遵循严格的流程规范,从源头保障模具的性能与使用寿命。加工初期,需根据压铸产品的结构、尺寸要求完成图纸审核与备料工作,选用适配的模具钢材料,常见的有H13热作模具钢等,这类材料具备良好的耐热疲劳性与耐磨性,能适配压铸过程中的高温环境。备料完成后,进入粗加工阶段,通过铣床加工实现模坯的初步成型,严格控制垂直度与平行度,预留合理的磨制余量。随后进行热处理工艺,通过淬火、回火处理提升模具钢的硬度与韧性,使硬度达到HRC48-52的合理范围,增强模具的抗磨损与抗热疲劳能力。粗加工与热处理完成后,转入精加工环节,利用CNC加工、电火花加工等精密设备,对模芯、型腔等关键部位进行加工,确保尺寸误差控制在微米级别,同时通过抛光、氮化等表面处理,降低型腔表面粗糙度,减少金属液与模具的粘连,保障压铸件表面光洁度。整个加工过程中,需多次进行精度检测,及时调整加工参数,规避尺寸偏差、裂纹等问题,确保模具装配后能稳定运行,满足压铸生产的批量需求。杭州自动压铸模具公司表面镀层技术(如氮化、PVD涂层)可明显提升模具的耐磨性和抗粘模性能。
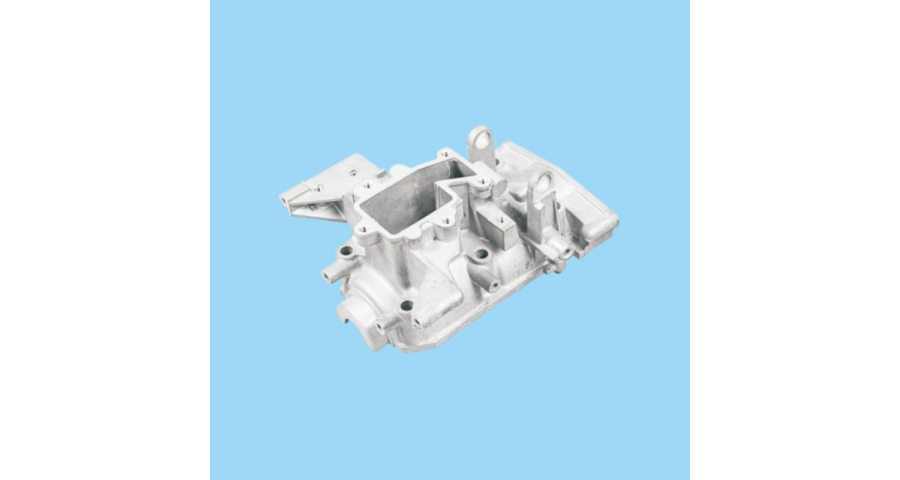
压铸件的结构复杂度与尺寸精度要求直接影响材料选择。对于结构复杂、壁厚差异大、尺寸精度要求高的压铸件,模具需承受更大的应力与温度梯度,要求材料具备更高的韧性与抗热裂性能,避免模具在反复受力过程中产生裂纹,导致成型失效;对于薄壁精密压铸件,模具的耐磨性与表面光洁度要求更高,需选择硬度高、加工性能好的材料,确保模具型腔表面光滑,减少压铸件的脱模阻力与表面缺陷。生产批量与成本控制是材料选择的重要平衡因素。
再者是成本控制重心,模具的研发制造成本虽占压铸生产总成本的较大比例,但其耐用性和稳定性直接摊薄了单件产品的模具成本,一套寿命长、故障率低的模具,能明显降低废品率、减少停机维护时间,为企业创造持续的经济效益。与其他成型模具相比,铝压铸模具有着鲜明的特性。它需承受高压、高温、高速的极端工况,铝合金液注入时的压力可达数百兆帕,温度约700℃,流速可达数十米每秒,这对模具材料的耐热性、耐磨性、抗疲劳性提出了较高要求。同时,铝压铸模具的冷却系统设计极为关键,需通过精细的冷却通道布局,实现快速均匀冷却,既保证压铸件的力学性能,又缩短成型周期,这种对冷却效率的更好追求,是塑料模具、冲压模具难以比拟的。模具的热平衡设计是保证长时间连续生产中铸件质量稳定的关键因素。
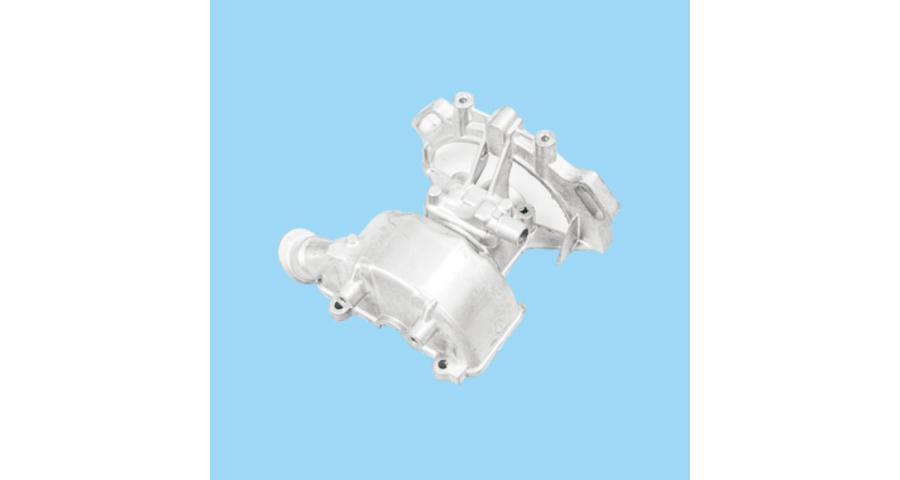
热作模具钢是目前机械压铸模具较主流的材料,其重心优势在于优异的高温强度、抗热疲劳性能与耐磨性,能够承受反复的加热与冷却循环而不产生裂纹。典型**材料包括H13、3Cr2W8V等。H13钢具有良好的综合性能,在高温下仍能保持较高的硬度与韧性,抗热疲劳性能突出,广泛应用于铝合金、镁合金等中温压铸模具,适用于汽车零部件、3C产品外壳等大批量生产场景;3Cr2W8V钢的高温强度更高,适用于铜合金、锌合金等高温压铸模具,如高压电气触头、卫浴五金等产品的模具,但其韧性相对较差,需通过优化热处理工艺提升综合性能。压铸模具需承受高压(通常15-150MPa)和高温(铝合金熔点约660℃),对材料性能要求严苛。河南自动压铸模具结构
模具的维修包括焊补、更换镶件、重新抛光等,合理的维修方案可使模具寿命翻倍。浙江铝合金压铸模具制造
加工压铸模具过程中,精度控制贯穿始终,从粗加工到精加工,每一道工序都需严格控制尺寸误差,确保模具各部件精细适配。模架加工中,A/B板的平行度与垂直度需控制在0.02mm以内,面板、顶针固定板、底板的加工需严格遵循图纸要求,螺丝孔、运水孔、顶等孔位的加工需精细定位,避免出现错位、孔径偏差等问题,钳工攻牙、修毛边处理需细致,确保模架表面规整。模芯加工中,粗磨阶段需保证垂直度与平行度在0.05mm以内,留双边0.6-0.8mm的余量,精磨阶段需加工至比模框负0.04mm,确保与模框精细适配,CNC精加工需实现型腔的精细成型,误差控制在微米级别。电火花加工与线切割加工可用于处理模具的细微部位与复杂轮廓,线切割加工精度可达到正负0.005mm,确保模具细节加工到位。此外,加工过程中需定期对加工设备进行校准,确保设备精度达标,同时采用三次元检测设备进行全程检测,及时发现并修正加工偏差,保障模具整体精度。压铸模具加工需注重工艺细节的把控,每一个浙江铝合金压铸模具制造