商机详情 -
广东加工压铸模具生产厂家
加工压铸模具过程中,需根据压铸产品的材质与生产需求,合理调整加工工艺,确保模具适配压铸生产工况。对于铝合金压铸模具,需注重模具的耐热疲劳性与耐磨性,选用H13热作模具钢,热处理后硬度控制在HRC44-52,同时优化冷却系统设计,避免模具因高温出现变形与磨损;对于锌合金压铸模具,可选用性价比更高的模具材料,同时调整浇口与排气孔的尺寸,确保金属液填充顺畅。模具的不同部位需采用差异化的加工工艺,型芯、型腔等直接接触金属液的部位,需进行精细化加工与表面强化处理,提升耐磨性与耐高温性;模架等辅助部件,可选用普通碳素钢,兼顾性能与成本。加工过程中,需注重模具的排气设计,排气孔需尽量宽而薄,根据压铸材质调整尺寸,确保压铸过程中产生的气体顺利排出,减少压铸件气孔缺陷,同时做好模具的表面处理,通过抛光、氮化等工艺,提升模具的使用寿命与压铸件表面质量。压铸模具通过精密分型面设计,确保金属液在高压下快速填充型腔,减少飞边缺陷。广东加工压铸模具生产厂家
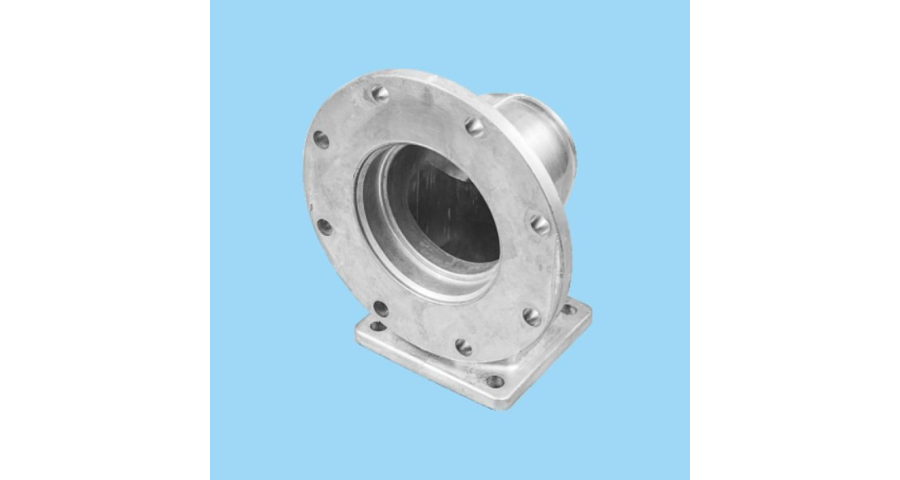
压铸模具的加工质量直接决定压铸件的精度与合格率,因此每一个加工环节都需注重细节把控,形成完整的加工闭环。加工前期,需结合压铸产品的材质的特性,合理选择模具材料,若用于铝合金、锌合金等低熔点金属压铸,可选用常规高性能模具钢;若用于铜合金等高熔点金属压铸,则需选用耐高温性能更优的特殊钢材,同时搭配完善的冷却系统设计。模架加工是基础环节,需统一编号确保模芯与模架编号一致、方向统一,方便后续装配,A/B板加工需保证平行度与垂直度控制在0.02mm以内,通过铣床加工螺丝孔、运水孔等关键孔位,再经钳工攻牙、修毛边处理,确保模架结构规整。模芯加工需经过粗磨、铣床加工、CNC粗加工、精磨、CNC精加工等多道工序,每道工序都需预留合理余量,热处理后再进行精密加工,确保模芯尺寸精细。此外,滑块、压紧块等零部件的加工也需严格遵循工艺要求,确保与模架适配,终通过装配、飞模、试模等环节,检验模具的密封性与运行稳定性,及时修正加工缺陷。上海铝压铸模具公司智能模具集成温度与压力传感器,实现生产过程实时监控与故障预警。
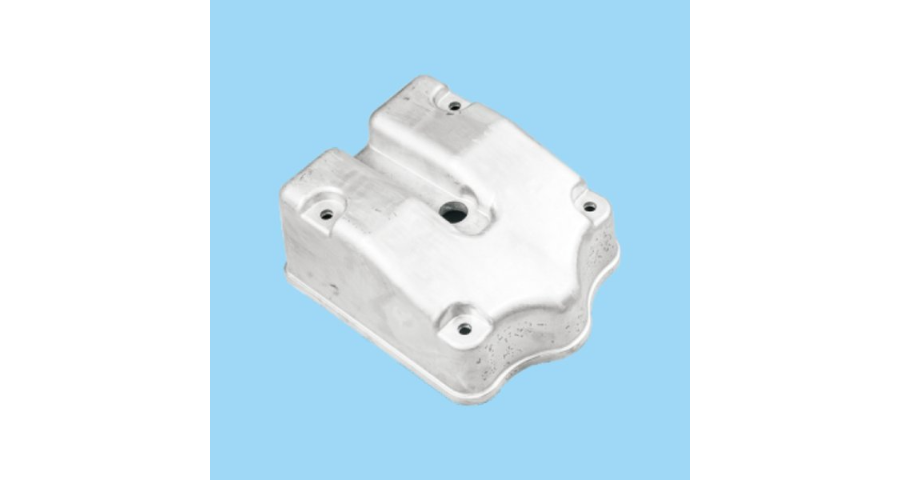
从技术价值维度看,机械压铸模具的重心地位体现在三个层面。其一,保障产品性能的一致性。模具通过标准化的模腔设计,确保每一件压铸件的尺寸公差控制在微米级,满足汽车零部件、航空航天构件等对精度与可靠性的严苛要求,避免因尺寸偏差导致的装配失效或性能衰减。其二,提升生产效率与成本优势。压铸工艺依托模具实现自动化连续生产,单套模具的日产量可达数千甚至上万件,远高于传统铸造工艺,且金属利用率高达90%以上,大幅降低了材料损耗与人工成本,契合规模化制造的核心需求。其三,支撑复杂结构件的成型突破。借助模具中精细的滑块、抽芯、镶件等结构,能够成型带有内凹、侧孔、薄壁深腔等复杂特征的构件,突破了传统加工方式的成型局限,为轻量化、集成化设计提供了实现路径,成为新能源汽车、装备等产业技术迭代的重要支撑。
装配过程中,需严格按照设计图纸与装配工艺要求,对模具零件进行清洗、定位、安装与紧固,确保各部件的配合精度与运动顺畅性,如滑块的滑动间隙、顶出系统的顶出行程、分型面的贴合度等,均需严格控制在设计公差范围内;调试阶段,需在压铸机上进行试模,通过调整压铸工艺参数,如压铸压力、压铸速度、模具温度、保压时间等,对模具进行优化,解决试模过程中出现的欠铸、飞边、气孔、变形等缺陷,直至压铸件的质量满足设计要求。调试过程中,还需对模具的运行稳定性、生产效率进行验证,确保模具能够稳定投入批量生产。模具钢材的纯净度直接影响铝压铸模具的使用寿命,电渣重熔钢比普通钢的寿命可提高30%。
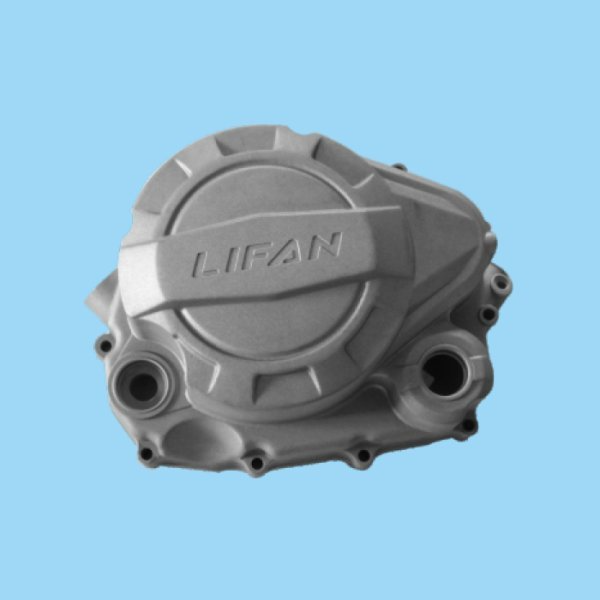
加工压铸模具过程中,精度控制贯穿始终,从粗加工到精加工,每一道工序都需严格控制尺寸误差,确保模具各部件精细适配。模架加工中,A/B板的平行度与垂直度需控制在0.02mm以内,面板、顶针固定板、底板的加工需严格遵循图纸要求,螺丝孔、运水孔、顶等孔位的加工需精细定位,避免出现错位、孔径偏差等问题,钳工攻牙、修毛边处理需细致,确保模架表面规整。模芯加工中,粗磨阶段需保证垂直度与平行度在0.05mm以内,留双边0.6-0.8mm的余量,精磨阶段需加工至比模框负0.04mm,确保与模框精细适配,CNC精加工需实现型腔的精细成型,误差控制在微米级别。电火花加工与线切割加工可用于处理模具的细微部位与复杂轮廓,线切割加工精度可达到正负0.005mm,确保模具细节加工到位。此外,加工过程中需定期对加工设备进行校准,确保设备精度达标,同时采用三次元检测设备进行全程检测,及时发现并修正加工偏差,保障模具整体精度。压铸模具加工需注重工艺细节的把控,每一个表面镀层技术(如氮化、PVD涂层)可明显提升模具的耐磨性和抗粘模性能。铝合金压铸模具
冷却水道布局是模具设计的重心,通过优化热平衡延长模具寿命并提升产品合格率。广东加工压铸模具生产厂家
每一个微小的加工偏差都可能影响模具的使用性能与压铸件质量,因此需建立完善的加工管控体系。加工前期,需对加工设备进行检查与校准,确保设备运行稳定、精度达标,同时对加工工具进行筛选与打磨,避免工具磨损导致加工误差。粗加工阶段,需合理选择加工参数,控制切削速度、进给量等,避免因加工参数不合理导致模具表面出现划痕、毛刺等缺陷,同时预留合理的精加工余量,为后续加工提供保障。热处理阶段,需严格控制加热温度与冷却速率,避免模具出现淬火开裂、硬度不足等问题,热处理后需对模具进行硬度检测,确保符合设计要求。精加工阶段,表面处理工艺尤为重要,抛光处理需逐步细化,确保型腔表面粗糙度达到设计标准,氮化处理可提升模具表面硬度与耐腐蚀性能,减少模具磨损。此外,加工过程中需做好每一道工序的记录,便于后续追溯与质量管控,及时发现加工过程中的问题并优化改进。广东加工压铸模具生产厂家