商机详情 -
浙江销售压铸模具技术指导
浇注系统是连接压铸机与模具的关键环节,由浇口套、分流锥、内浇口等部件组成,其重心作用是将熔融铝合金液平稳、高速地注入型腔。浇口套的设计需与压铸机的压室精细匹配,确保铝合金液无泄漏地传递压力;分流锥则负责将铝合金液均匀分散,避免高速注入时产生涡流,减少气孔、夹渣等缺陷;内浇口的尺寸与位置设计尤为关键,需根据压铸件的形状、壁厚和结构特点,精确计算内浇口的截面积和流速,确保铝合金液在高压下充分填充型腔,同时避免因流速过快导致的飞边、毛刺,或因流速过慢导致的填充不足。压铸模具需承受高压(通常15-150MPa)和高温(铝合金熔点约660℃),对材料性能要求严苛。浙江销售压铸模具技术指导
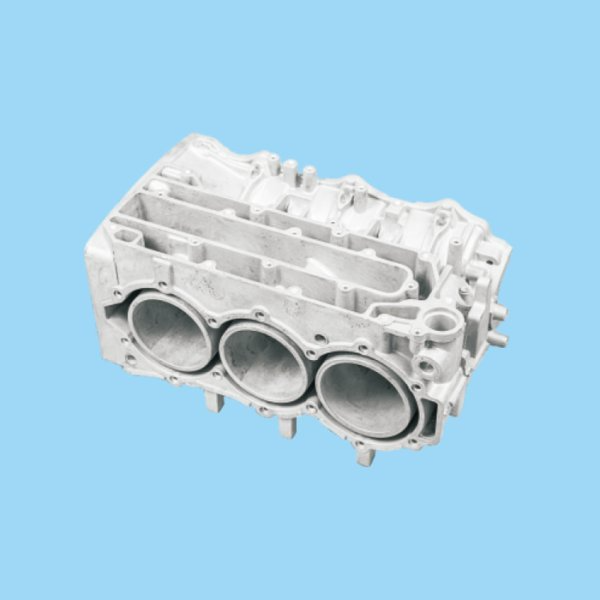
机械压铸模具的材料选择并非单一性能的比拼,而是需结合压铸工艺参数、压铸件特性、生产批量等多维度因素综合决策。压铸合金的种类是首要考量因素。不同合金的压铸温度差异明显,铝合金的压铸温度通常在600℃-700℃,镁合金约650℃-750℃,锌合金约400℃-500℃,铜合金则高达900℃-1000℃。压铸温度越高,对模具材料的耐高温性能与抗热疲劳性能要求越高,需优先选择热作模具钢或特种合金;压铸温度较低的锌合金,则可选用成本更低、硬度更高的冷作模具钢。北仑区加工压铸模具批发高压点冷技术使压铸模具局部急冷,消除热节提升良品率。
机械压铸模具,是依托压铸机提供高压动力,将熔融金属液高速注入经精密设计的模腔,经冷却凝固后获得特定形状、尺寸及性能压铸件的特用工艺装备。它并非简单的金属容器,而是集机械设计、材料科学、热力学、流体力学于一体的精密系统,其本质是通过模具结构对金属液的流动、成型、冷却过程进行精细调控,实现复杂金属构件的近净成型,是连接材料与成品、工艺与产品的重心桥梁。机械压铸模具的结构设计遵循严谨的成型逻辑,围绕金属液的注入、成型、冷却、脱模全流程,构建起分工明确、协同运作的组件体系。不同类型的压铸模具,虽因产品结构、工艺需求存在细节差异,但重心组件的功能逻辑始终保持一致,共同保障压铸过程的稳定与高效。
顶出系统是保障压铸件顺利脱模的关键装置,在模具开模后,通过机械或液压动力,将成型后的压铸件从型芯或型腔中顶出,避免压铸件因冷却收缩粘附在模具上,导致脱模失败或产品变形。顶出系统主要由顶针、顶块、推板、顶出板、顶出杆等部件构成。顶针是较常用的顶出部件,通过均匀分布在压铸件表面的顶针点,将顶出力分散传递到压铸件上,避免因局部受力过大导致产品变形;顶块适用于成型面积较大或结构复杂的压铸件,能够提供更大的顶出面积与更强的顶出力;推板则适用于薄壁类压铸件,通过整体推板的方式实现均匀顶出,避免顶针痕迹影响产品外观。顶出系统的设计需精细控制顶出力的大小、顶出位置的分布与顶出速度的匹配,确保顶出过程平稳、可靠,同时避免因顶出不当导致压铸件变形或损伤。压铸模具采用模块化设计,不同产品快速换模时间缩短至2小时内。
加工压铸模具需严格控制各环节的加工误差,确保模具各部件精细适配,实现模具的稳定运行。模芯加工中,CNC精加工需严格按照图纸要求进行,控制型腔的尺寸与形状误差,确保误差在允许范围内,电火花加工需控制好电蚀参数,避免模具表面出现烧伤、裂纹等缺陷。模架加工中,A/B板的平行度与垂直度是关键,需通过精密磨削设备加工,确保误差控制在0.02mm以内,孔位加工需精细定位,避免出现错位,影响后续装配。滑块加工中,斜面加工需保证斜度与压紧块一致,斜导柱孔的斜度需比滑块斜面斜度小2度,孔径比导柱大1mm,同时进行倒角处理,确保滑块运行顺畅。加工完成后,需对模具进行的精度检测,采用三次元检测设备检测各部位尺寸,采用硬度计检测模具硬度,确保符合设计要求,同时进行试模测试,检测模具的密封性、脱模性能与压铸件质量,及时调整优化。镁合金压铸模具需特殊表面处理,以防止高温下与镁液发生化学反应。上海铝压铸模具结构
铝压铸模具的表面粗糙度直接映射到铸件表面,抛光等级越高,铸件外观越好。浙江销售压铸模具技术指导
对于压铸温度较低、产品精度要求较高的锌合金压铸模具,常选用冷作模具钢,如Cr12MoV、D2等。这类材料的硬度高、耐磨性好,在常温下具有优异的尺寸稳定性,能够满足锌合金压铸件对表面光洁度与尺寸精度的严苛要求,且加工性能良好,便于模具的精密加工,适用于精密电子元件、饰品、玩具等小型精密压铸件的模具制造。针对特殊场景的压铸模具,还需选用特种合金材料。例如,在航空航天领域,用于压铸钛合金等活性金属的模具,需采用耐高温、抗腐蚀的镍基合金,这类材料能够在高温下抵御活性金属的侵蚀,保持模具的稳定性;对于大型复杂压铸模具,为提升模具的导热性与抗热裂能力,还会采用铜合金作为镶块材料,利用其优异的导热性能,加速压铸件的冷却,缩短成型周期,提升生产效率。浙江销售压铸模具技术指导