商机详情 -
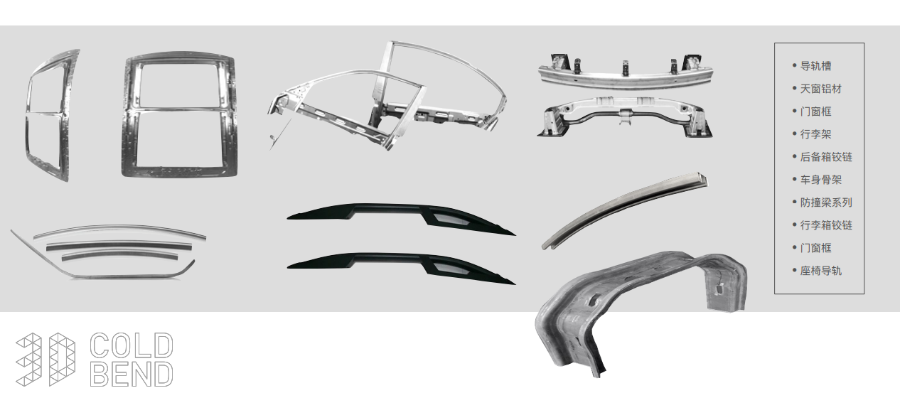
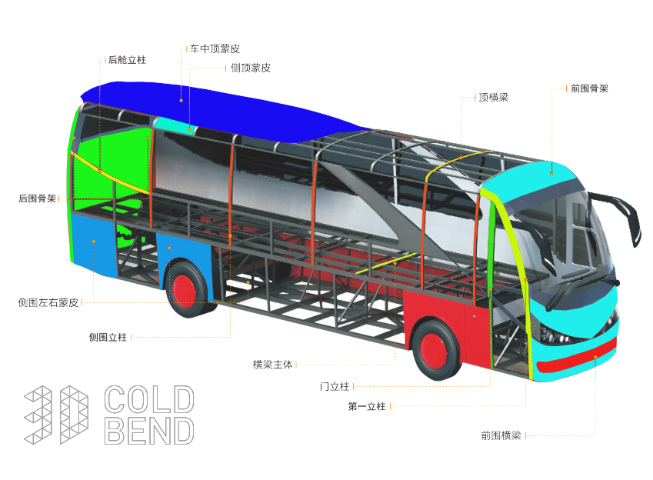
上海双辊车身骨架
辊压件的尺寸精度检测是质量把控的基础环节,需覆盖截面尺寸、长度、直线度等关键参数。检测前需将辊压件放置在 20±5℃的标准环境中恒温 2 小时,消除温度对测量结果的影响。截面尺寸检测采用高精度激光测径仪,测量范围 0-500mm,测量误差≤±0.01mm,针对复杂截面需选取至少 8 个关键测点,每个测点重复测量 3 次,取平均值作为结果,确保截面各部位尺寸符合设计公差要求(通常控制在 ±0.03-±0.5mm,根据产品用途调整)。长度检测选用数显式长度测量仪,测量精度 ±0.02mm,对于长尺寸辊压件(长度>3m),需分段测量并累计误差,总长度误差不得超过设计限值。直线度检测采用平尺与百分表组合装置,将辊压件放置在精密平台上,每隔 500mm 测量一个数据点,直线度误差≤0.2mm/m 为合格。所有尺寸检测数据需实时记录,建立质量档案,对于超差产品,需分析辊压模具、设备参数等影响因素,及时调整生产工艺。成型过程中需控制金属的加工硬化效应。上海双辊车身骨架
辊压件的装配力矩检测针对螺栓连接类辊压件,确保连接部位的紧固力矩符合设计要求,避免因力矩不足导致松动或力矩过大造成部件损坏。检测采用扭矩扳手或扭矩传感器,测量范围 0-500N・m,测量精度 ±1%,按照设计规定的紧固力矩(如 20-30N・m)进行装配,装配后测量实际紧固力矩,力矩偏差≤±10% 为合格。对于关键连接部位,还需进行力矩衰减测试,在常温或高温环境下放置 24-72 小时后,重新测量紧固力矩,力矩衰减量≤5% 为合格,确保连接部位长期紧固可靠。装配力矩检测过程中,需按照正确的装配方法进行操作,避免因装配顺序不当影响力矩分布。力矩不合格的产品,需调整装配工艺或更换紧固件,确保连接部位的紧固性能达标。湖北辊压件工艺辊压件的壁厚变化由孔型压缩量控制,通过调整各道次压下量实现均匀变形。
较好强度低合金(HSLA)钢辊压件的材料技术通过微合金化与控轧控冷工艺,在提升强度的同时保持良好的成型性。常用材质如 Q460,碳含量≤0.20%,添加铌(0.01%-0.05%)、钒(0.02%-0.08%)、钛(0.01%-0.05%)等微合金元素,通过细晶强化、沉淀强化提升强度,抗拉强度可达 460MPa 以上,延伸率≥17%。控轧控冷工艺中,加热温度控制在 1150-1200℃,终轧温度 800-850℃,随后快速冷却,细化奥氏体晶粒,避免珠光体组织粗化。HSLA 钢辊压时需控制道次变形量,每次变形率不超过 20%,防止产生过大残余应力;辊压后可进行去应力退火(550-600℃保温 2-3 小时),消除内应力,提升尺寸稳定性。
梯度材料辊压件的材料技术通过设计材料成分或结构的梯度分布,实现不同部位的性能适配,适用于复杂工况需求。例如,金属 - 陶瓷梯度辊压件,表面为陶瓷层(耐高温、耐磨),内部为金属层(较好强度、韧性),中间通过过渡层实现梯度过渡,避免界面剥离;塑料 - 金属梯度辊压件,表面为塑料层(绝缘、密封),内部为金属层(强度、导电),满足多功能需求。梯度材料的制备可采用复合辊压、涂层沉积等工艺,复合辊压时需控制不同材料的喂料速度与辊压压力,确保界面结合紧密;涂层沉积后需进行二次辊压,提升涂层与基体的结合强度。梯度材料辊压件的检测需关注界面性能,如剥离强度、剪切强度,确保不同材料协同工作,避免使用过程中出现界面失效。飞剪或锯切单元在连续运动中完成产品的定长切断。
辊压件的包装完整性检测用于保障产品在运输与存储过程中的安全性,避免损坏。检测包括包装材料质量、包装方式、防护措施等项目。包装材料检测需检查瓦楞纸箱的耐破强度(≥150kPa)、边压强度(≥6kN/m),缓冲材料(如珍珠棉、泡沫)的缓冲性能(压缩回弹率≥80%)。包装方式检测需确保辊压件在包装内固定牢固,无松动、移位,包装层数与缠绕方式符合运输要求。防护措施检测需检查产品是否进行防潮、防锈处理(如涂防锈油、套防潮袋),标识是否清晰(如产品名称、型号、重量、运输注意事项)。包装完整性检测后进行运输模拟测试(振动、跌落测试),测试后产品无破损、变形,包装无破损为合格。包装不合格的产品,需改进包装设计,加强防护措施,确保产品安全送达用户手中。我们擅长制造带有内卷边结构的加强型辊压件。浙江新能源辊压件厂商
产品的回弹补偿在模具型面设计中预先考虑。上海双辊车身骨架
阀门配件辊压件(如阀门阀体、阀杆支架)需具备密封性好、耐高压、耐腐蚀等特点,其制造工艺符合阀门行业标准。原材料选用碳钢、不锈钢或合金钢,碳钢选用 Q235B,不锈钢选用 304 或 316L,合金钢选用 20CrMo,根据阀门使用介质与压力选择合适材质。辊压成型采用精密数控辊压机,配备强度较高轧辊,轧辊材质为 Cr12MoV,经热处理后硬度 HRC60-62,确保成型精度。成型工艺为 10-14 道次连续辊压,阀体类零件成型后圆度误差≤0.1mm,壁厚均匀性误差≤0.1mm,确保阀门密封性。辊压过程中采用润滑冷却系统,防止材料过热产生氧化皮,成型后进行切断与机械加工,加工精度 ±0.05mm,确保阀门装配尺寸符合要求。焊接加工采用氩弧焊或埋弧焊,焊缝经 PT 渗透检测与 UT 超声波探伤,无气孔、裂纹等缺陷,焊接强度≥母材强度。表面处理根据材质选择,碳钢采用喷漆或镀锌,不锈钢采用钝化处理,合金钢采用调质 + 喷漆工艺,镀锌层厚度≥65μm,漆膜厚度≥80μm。后续进行压力测试与密封性测试,阀门在额定压力 1.5 倍下无泄漏,满足工业管道输送介质的安全要求。上海双辊车身骨架