商机详情 -
贵州车身辊压件
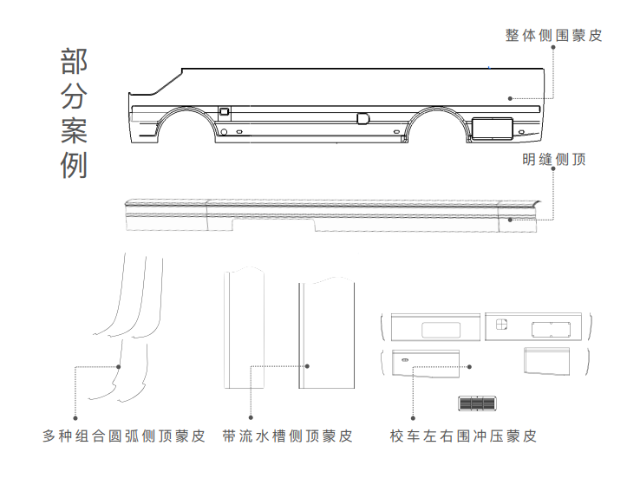
耐候钢辊压件的材料技术关键是利用合金元素形成保护性氧化膜,无需额外涂装即可适应户外环境。典型材质如 Q355NH,添加铜(0.20%-0.50%)、铬(0.30%-0.70%)、镍(0.20%-0.50%)等元素,这些元素在腐蚀过程中富集于氧化膜表面,形成致密的钝化层,阻碍腐蚀介质渗透。耐候钢的碳含量控制在≤0.16%,避免珠光体组织过多导致韧性下降,同时添加钒(0.02%-0.12%)细化晶粒,提升强度与韧性。辊压前需清理材料表面的氧化皮,避免辊压过程中氧化皮压入表面影响质量;辊压后可通过自然时效促进氧化膜形成,初期使用时表面会形成红褐色锈层,后期逐渐稳定为深褐色致密锈层,实现长期防腐。生产线具备张力波动与故障自动停机功能。贵州车身辊压件
辊压件的耐油性检测针对接触润滑油、液压油等介质的辊压件(如机械传动部件、液压系统配件),评估其抵抗油液腐蚀的能力。检测采用浸泡试验,将辊压件浸泡在对应型号的油液中,浸泡温度 60-80℃,浸泡时间 24-72 小时,试验后观察辊压件表面状态,无腐蚀、变色、变形、开裂等现象为合格。同时测量辊压件的重量变化率与尺寸变化率,重量变化率≤±1%,尺寸变化率≤±0.1% 为合格。对于表面有涂层的辊压件,需检测涂层在油液中的稳定性,无涂层脱落、起皱现象。耐油性不合格的产品,需更换耐油材料(如耐油橡胶、不锈钢)或改进表面防护工艺,确保在油液环境下稳定工作。双辊座椅导轨价格通过工艺优化,我们致力于实现材料的零浪费。
化工设备辊压件(如化工反应釜支架、管道连接件)需适应化工行业高温、高压、强腐蚀环境,具备较强的耐腐蚀性与强度较高。原材料选用 316L 不锈钢、哈氏合金或钛合金,316L 不锈钢耐酸碱腐蚀,哈氏合金耐强腐蚀介质,钛合金耐高温、耐腐蚀性能优异,根据设备使用工况选择。辊压成型前对原材料进行严格检验,化学成分与力学性能达标,表面无氧化皮、划痕等缺陷。辊压采用特种数控辊压机,配备耐腐蚀轧辊,轧辊材质与配件材质匹配,避免辊压时产生污染。成型工艺为 12-18 道次渐进式辊压,成型后配件截面尺寸公差 ±0.2mm,直线度误差≤0.15mm/m,壁厚均匀性误差≤0.1mm。成型后进行焊接加工,采用惰性气体保护焊,焊接材料与母材匹配,焊缝经 PT 渗透检测、UT 超声波探伤与 RT 射线探伤,确保无任何缺陷。后续进行热处理,消除焊接应力,提高配件韧性。表面处理采用钝化处理或酸洗钝化,钝化膜厚度≥10μm,提高耐腐蚀性。后续进行耐腐蚀性测试与压力测试,配件在化工介质中浸泡≥1000 小时无腐蚀,在额定压力下无变形、泄漏,满足化工设备安全运行要求。
辊压件的表面清洁度检测针对对清洁度有要求的辊压件(如电子部件、精密机械配件),避免杂质影响装配精度或使用性能。检测采用重量法或颗粒计数法,重量法通过测量辊压件表面杂质的重量来评估,将辊压件在规定的溶剂中超声清洗,清洗液经滤膜过滤后烘干称重,杂质重量≤10mg/m² 为合格。颗粒计数法采用颗粒计数器,检测清洗液中杂质颗粒的数量与尺寸,颗粒尺寸≥5μm 的颗粒数≤100 个 /m² 为合格。表面清洁度检测需在洁净环境中进行(如百级或千级无尘车间),避免环境杂质污染样品。清洁度不合格的产品,需进行二次清洗(如超声清洗、高压喷淋清洗),清洗后重新检测,直至符合清洁度要求。生产过程中操作工需定时巡检并记录设备运行状态。
环氧树脂辊压件的材料技术聚焦于强度、耐腐蚀性与粘接性,适用于结构件、复合材料基体、绝缘部件。环氧树脂分为双酚 A 型、双酚 F 型、酚醛型等,双酚 A 型环氧树脂成型性好、成本较低,双酚 F 型环氧树脂粘度低、韧性好,酚醛型环氧树脂耐高温性能更佳。环氧树脂辊压件的制造通常与增强材料(如玻璃纤维、碳纤维)复合,采用预浸料辊压成型工艺,加热温度控制在 120-180℃,压力 0.5-1.0MPa,使树脂固化,形成较好强度复合材料。辊压过程中需控制树脂含量(30%-50%),确保增强材料与树脂充分结合,避免气泡、缺胶等缺陷。环氧树脂固化后脆性较大,可通过添加增韧剂(如橡胶颗粒、柔性树脂)提升韧性;耐候性较差,需通过涂漆、贴覆防护膜等方式增强户外适应性。切断后的产品由传送带或机械手移出主线。铝合金车中顶蒙皮行价
对用于建筑结构的辊压件,需按相关标准进行力学性能和耐腐蚀性能测试。贵州车身辊压件
塑料辊压件的材料技术注重成型性、耐磨性与环境适应性,常用材质包括 PVC、PE、PP、ABS 等。PVC 材料成本较低,硬度可调,通过添加增塑剂可改善塑性,适合制造装饰性、结构性辊压件,但耐候性较差,需添加抗紫外线剂延长使用寿命。PE 材料分为高密度(HDPE)与低密度(LDPE),HDPE 强度高、耐磨性好,适合承受载荷的辊压件;LDPE 塑性优异,适合复杂形状成型。PP 材料耐热性较好(使用温度 - 10℃至 120℃),化学稳定性强,适合接触酸碱介质的辊压件。ABS 材料兼具刚性与韧性,表面光洁度高,适合制造外观要求较高的辊压件。塑料辊压前需进行干燥处理(温度 80-100℃,时间 2-4 小时),去除水分,避免成型后产生气泡;辊压温度需根据材料熔点调整,通常控制在 120-200℃,确保材料软化后均匀变形。贵州车身辊压件