商机详情 -
浙江双辊辊压件厂家
聚甲醛(POM)辊压件的材料技术注重耐磨性、自润滑性与尺寸稳定性,俗称 “赛钢”,适用于机械传动、滑动部件(如齿轮、轴套)。POM 分为均聚甲醛与共聚 甲醛,均聚甲醛强度、硬度较高,共聚甲醛韧性、成型性更好。POM 摩擦系数低(0.10-0.15),耐磨性优异,无需额外润滑,能在干摩擦条件下长期工作。POM 辊压前需进行干燥处理(温度 80-100℃,时间 2-3 小时),去除水分。辊压温度控制在 170-200℃,确保材料软化后均匀变形;辊压后需进行退火处理(100-120℃保温 1 小时),稳定尺寸。POM 耐候性较差,长期户外使用需添加抗紫外线剂;POM 耐腐蚀性一般,避免与强酸、强碱接触。伺服电机驱动确保送料与切割的同步精度。浙江双辊辊压件厂家
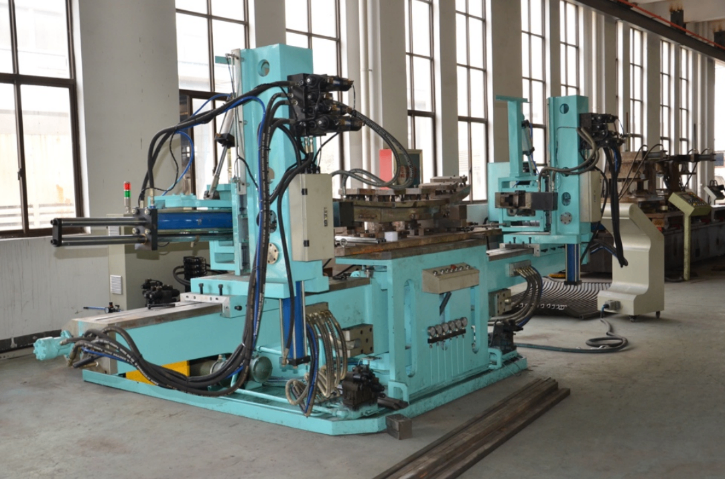
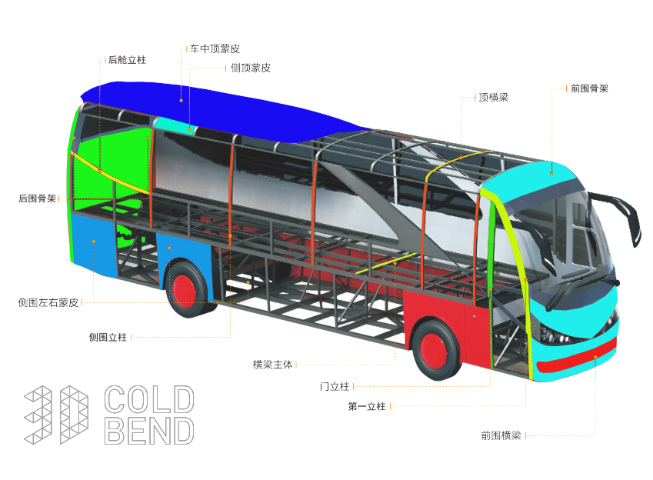
电梯导轨辊压件是电梯运行的关键导向部件,其制造精度直接影响电梯运行平稳性与安全性。原材料选用 Q235B 或 Q345B 热轧钢带,厚度 8-12mm,材质均匀,无夹层、气孔等缺陷,抗拉强度≥470MPa。辊压成型采用 20-24 道次较高精度连续辊压工艺,轧辊模具采用三维建模与仿真优化设计,经五轴加工中心精加工,辊面精度≤0.005mm。辊压设备配备光栅尺检测系统,实时监测导轨截面尺寸,误差超过 ±0.02mm 时自动停机调整。成型过程中控制轧制速度 5-8m/min,保证金属组织均匀,避免产生残余应力。成型后进行定尺切断,长度公差 ±1mm,切口经磨削加工,垂直度误差≤0.05mm/m。后续进行热处理,采用调质处理,硬度 HB220-250,提高导轨耐磨性与韧性。表面处理采用淬火 + 回火 + 磨削工艺,导轨工作面粗糙度 Ra0.4μm,直线度误差≤0.02mm/m。后续进行载荷测试与导向精度检测,确保导轨能承受电梯额定载荷,运行时导向偏差≤0.1mm,满足电梯安全运行标准。浙江钢材质车身骨架高速辊压时需加强冷却措施,通过风冷或水冷降低轧辊和材料温度,提高稳定性。
聚苯醚(PPO)辊压件的材料技术关键是耐高温、耐腐蚀性与尺寸稳定性,使用温度范围 - 40℃至 150℃,能抵抗酸碱、有机溶剂等腐蚀介质,适用于高温、腐蚀环境下的结构件。PPO 本身成型性较差,通常与 PS 共混改性,改善成型性,同时保持优异的耐高温性能。PPO 辊压前需进行干燥处理(温度 120-140℃,时间 3-4 小时),去除水分。辊压温度控制在 260-300℃,确保材料充分熔融,均匀变形;辊压后需进行退火处理(100-120℃保温 1-2 小时),消除残余应力。PPO 耐候性较差,需添加抗紫外线剂,避免长期户外使用;PPO 成本较高,适用于对性能要求苛刻的应用场景。
塑料辊压件的材料技术注重成型性、耐磨性与环境适应性,常用材质包括 PVC、PE、PP、ABS 等。PVC 材料成本较低,硬度可调,通过添加增塑剂可改善塑性,适合制造装饰性、结构性辊压件,但耐候性较差,需添加抗紫外线剂延长使用寿命。PE 材料分为高密度(HDPE)与低密度(LDPE),HDPE 强度高、耐磨性好,适合承受载荷的辊压件;LDPE 塑性优异,适合复杂形状成型。PP 材料耐热性较好(使用温度 - 10℃至 120℃),化学稳定性强,适合接触酸碱介质的辊压件。ABS 材料兼具刚性与韧性,表面光洁度高,适合制造外观要求较高的辊压件。塑料辊压前需进行干燥处理(温度 80-100℃,时间 2-4 小时),去除水分,避免成型后产生气泡;辊压温度需根据材料熔点调整,通常控制在 120-200℃,确保材料软化后均匀变形。辊压生产线速度可根据材料厚度进行调节。
辊压件的表面涂层质量检测针对喷涂、镀锌、镀铬等表面处理的辊压件,保障涂层的防护性能与外观质量。涂层厚度检测采用磁感应式或电涡流式涂层测厚仪,测量范围 0-1000μm,测量精度 ±2%,在辊压件表面均匀选取至少 10 个测点,涂层厚度需符合设计要求(如喷涂层≥60μm,镀锌层≥85μm),厚度偏差≤±10%。涂层附着力检测采用划格法、拉开法或弯曲法,划格法适用于刚性涂层,划格后用胶带粘贴剥离,无涂层脱落为合格;拉开法适用于大面积涂层,粘结强度≥3MPa 为合格;弯曲法适用于柔性涂层,弯曲后涂层无开裂、脱落为合格。涂层外观检测需观察涂层色泽是否均匀,无流挂、气泡、起皮等缺陷,色差≤ΔE2.0(CIE Lab 标准)。表面涂层质量不合格的产品,需重新进行表面处理,确保涂层性能达标,延长辊压件的使用寿命。辊压工艺是一种高效、节材的冷弯成型技术。新能源整体蒙皮行价
叉车将成品托盘运送至指定仓库区域进行存储。浙江双辊辊压件厂家
硅橡胶辊压件的材料技术聚焦于耐高温、耐候性与弹性,使用温度范围 - 60℃至 200℃,能适应高低温循环环境,适用于密封、绝缘、减震部件。硅橡胶分为甲基硅橡胶、乙烯基硅橡胶、氟硅橡胶,甲基硅橡胶耐候性、绝缘性优异,乙烯基硅橡胶弹性、成型性更好,氟硅橡胶耐油性、耐腐蚀性更佳。硅橡胶辊压件的制造采用混炼 - 硫化工艺,先将硅橡胶生胶与补强剂、硫化剂等混合均匀,经辊压成型后进行硫化(150-180℃保温 10-30 分钟),形成稳定的弹性体结构。辊压过程中需控制混炼温度(50-80℃),避免过早硫化;硫化后需进行二次硫化(200-220℃保温 2-4 小时),去除残余挥发物,提升性能稳定性。硅橡胶强度较低,需通过添加白炭黑等补强剂提升强度,同时避免与尖锐物体接触导致划伤。浙江双辊辊压件厂家