商机详情 -
浙江双辊辊压件现货直发
冷轧钢带辊压件是工业领域常用基础部件,其生产制造需严格把控成型精度与材质性能。原材料选用 SPCC 冷轧低碳钢板,厚度公差控制在 ±0.02mm,进厂前需经平整处理,表面粗糙度 Ra≤1.6μm,确保辊压过程中材料受力均匀。辊压成型采用多道次连续辊压工艺,根据零件截面形状设计 8-12 组成型轧辊,每组轧辊经数控车床精加工,辊面硬度 HRC58-62,表面粗糙度 Ra0.4μm。辊压时通过 PLC 控制系统调节轧辊转速(5-15m/min)与压下量,每道次压下量不超过材料厚度的 15%,避免材料产生塑性变形不均或裂纹。成型后进行在线切断,切断采用液压剪板机,切口垂直度误差≤0.1mm/m,长度公差 ±0.3mm。后续经去毛刺处理,去除边缘锐角与毛刺(毛刺高度≤0.05mm),并进行防锈处理,采用钝化 + 涂油工艺,确保盐雾试验≥48 小时无锈蚀,满足一般工业环境使用要求。我们坚持“自检、互检、专检”相结合的质量原则。浙江双辊辊压件现货直发
阻燃材料辊压件的材料技术注重提升阻燃性能,阻止或延缓燃烧,适用于电气、建筑、交通等对防火要求高的场景。常用阻燃材料包括阻燃塑料(如阻燃 ABS、阻燃 PP、阻燃 PVC)、阻燃橡胶、阻燃复合材料等,阻燃塑料通过添加阻燃剂(如溴系、磷系、无卤阻燃剂)实现阻燃效果,阻燃等级需达到 UL94 V-0 级(垂直燃烧试验中,试样燃烧时间≤10 秒,无滴落引燃下方棉花);阻燃橡胶添加阻燃剂(如氢氧化铝、氢氧化镁),阻燃等级可达 V-1 级以上。阻燃材料辊压前需进行干燥处理,去除水分;辊压温度需根据材料调整,避免阻燃剂分解影响阻燃性能。阻燃性能需通过燃烧试验验证,同时需检测力学性能,确保阻燃改性后材料强度、韧性满足使用要求。无卤阻燃材料因环保性好,逐渐替代传统溴系阻燃材料,成为发展趋势。江苏新能源辊压件厂家整个生产过程恪守质量承诺,确保客户满意。
梯度材料辊压件的材料技术通过设计材料成分或结构的梯度分布,实现不同部位的性能适配,适用于复杂工况需求。例如,金属 - 陶瓷梯度辊压件,表面为陶瓷层(耐高温、耐磨),内部为金属层(较好强度、韧性),中间通过过渡层实现梯度过渡,避免界面剥离;塑料 - 金属梯度辊压件,表面为塑料层(绝缘、密封),内部为金属层(强度、导电),满足多功能需求。梯度材料的制备可采用复合辊压、涂层沉积等工艺,复合辊压时需控制不同材料的喂料速度与辊压压力,确保界面结合紧密;涂层沉积后需进行二次辊压,提升涂层与基体的结合强度。梯度材料辊压件的检测需关注界面性能,如剥离强度、剪切强度,确保不同材料协同工作,避免使用过程中出现界面失效。
不锈钢辊压件的材料技术关键在于平衡耐腐蚀性与成型性,通过调整合金成分与加工工艺实现性能优化。奥氏体不锈钢(如 304)添加 18%-20% 铬与 8%-12% 镍,形成稳定的奥氏体组织,耐腐蚀性优异,但冷加工硬化速率较快,辊压时需控制变形量,避免开裂。为提升成型性,可选用低碳型不锈钢(如 304L),碳含量≤0.03%,降低晶间腐蚀风险,同时提升焊接性能。对于强腐蚀环境下的辊压件,选用 316L 不锈钢,添加 2%-3% 钼元素,增强对氯离子的抵抗能力。不锈钢辊压前需进行固溶处理(1050-1100℃保温后快速冷却),消除加工硬化,恢复塑性,确保辊压过程中材料均匀变形。镀锌处理通常采用热浸锌或电镀锌,使辊压件表面形成致密的锌层,增强防锈能力。
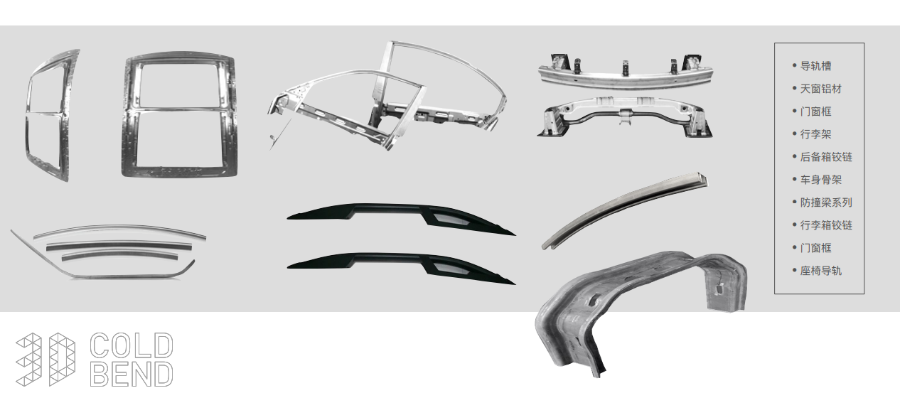
仪器仪表外壳辊压件需具备较高精度、美观、防电磁干扰等特点,其制造工艺注重细节与性能兼顾。原材料选用 SPCC 冷轧板、不锈钢板或铝合金板,厚度 0.8-1.5mm,不锈钢板与铝合金板具备良好的防腐蚀性,冷轧板成本较低,适合批量生产。辊压成型采用精密数控辊压机,配备小型化轧辊模具,实现复杂曲面与截面成型,外壳尺寸公差 ±0.1mm,平面度误差≤0.1mm/m。辊压过程中采用薄油润滑,避免外壳表面产生划痕,成型后进行切断、冲孔与折弯加工,冲孔孔径公差 ±0.05mm,折弯角度误差≤0.1°,确保仪器仪表内部元件装配符合要求。对于需要防电磁干扰的外壳,后续进行导电涂层处理,涂层厚度≥5μm,表面电阻≤10Ω,有效屏蔽电磁信号。表面处理根据需求选择,冷轧板外壳采用静电喷涂,漆膜厚度 15-20μm,色泽均匀;不锈钢外壳采用拉丝处理,表面粗糙度 Ra0.8μm;铝合金外壳采用阳极氧化,氧化膜厚度 10-15μm。后续进行外观检查与功能测试,外壳无变形、划痕,密封性能良好,防电磁干扰达标,满足仪器仪表较高精度使用要求。根据产品规格,从仓库领取指定材质与规格的钢卷。新能源辊压件生产厂家
定期对成型辊进行磨损检测与修复保养。浙江双辊辊压件现货直发
辊压件的冲击韧性检测针对承受冲击载荷的辊压件,评估其在冲击作用下的抵抗能力,避免脆性断裂。检测采用夏比摆锤冲击试验机,根据产品尺寸加工成标准冲击试样(如 U 型缺口、V 型缺口),试验温度根据使用环境设定(常温、-20℃、-40℃等)。冲击试验时,摆锤从规定高度落下,冲击试样,记录冲击功,冲击韧性值(αk)需≥设计要求(如≥34J/cm²),试样断裂后无明显脆性断裂特征(如断口平整、无塑性变形)。对于低温环境下使用的辊压件,低温冲击韧性尤为重要,需确保在极低使用温度下仍具备足够的韧性。冲击韧性不合格的产品,需更换韧性更好的材料、优化热处理工艺或减少应力集中结构,提升产品的抗冲击能力,保障使用安全。浙江双辊辊压件现货直发