商机详情 -
校车左右围冲压蒙皮定制
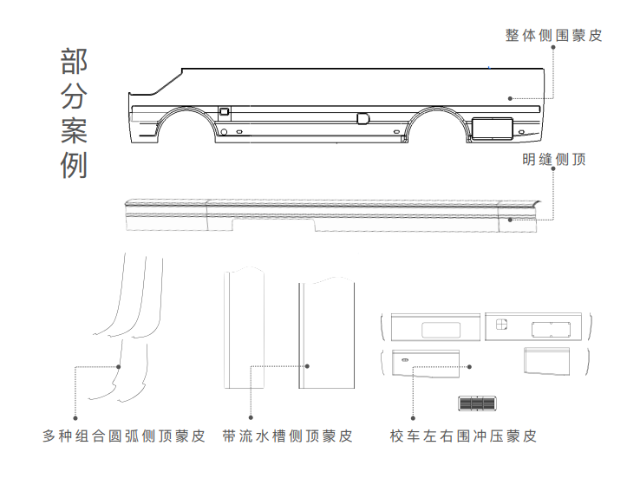
辊压件的耐腐蚀性检测针对户外使用或接触腐蚀介质的辊压件,评估其抵抗腐蚀的能力。检测方法根据使用环境选择盐雾试验、湿热试验或浸泡试验。盐雾试验采用中性盐雾试验箱,盐水浓度 5% NaCl,温度 35℃,试验时间根据产品要求设定(通常 48-1000 小时),试验后观察辊压件表面腐蚀情况,无明显锈蚀、涂层脱落为合格。湿热试验在温度 40℃、湿度 90% RH 的环境试验箱中进行,持续时间 72 小时,试验后检测表面状态与力学性能,无腐蚀、性能下降≤5% 为合格。对于接触酸碱介质的辊压件,采用浸泡试验,将样品浸泡在对应浓度的酸碱溶液中(如 5% H₂SO₄溶液、10% NaOH 溶液),浸泡时间 24-72 小时,观察表面是否有腐蚀、溶解现象,重量变化率≤1% 为合格。耐腐蚀性检测合格的产品方可用于相应腐蚀环境,不合格产品需改进表面处理工艺(如增加涂层厚度、更换耐腐蚀材料),重新检测直至达标。辊压工艺可高效生产复杂截面的长尺寸零件。校车左右围冲压蒙皮定制
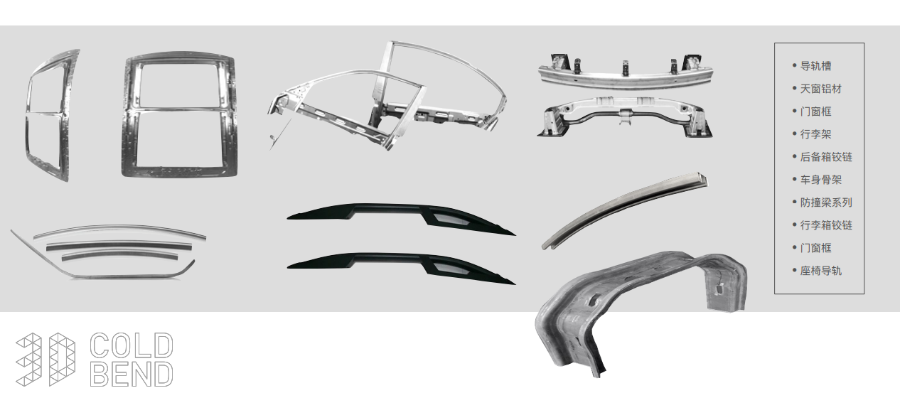
辊压机的耐腐蚀设计针对不同的工作环境需求,采用多项防腐蚀技术,延长设备在恶劣环境下的使用寿命。对于在潮湿、多尘、腐蚀性气体等环境下工作的辊压机,机架、底座等结构件采用热镀锌处理,镀锌层厚度≥80μm,提高耐腐蚀性;液压管路、电气控制柜等采用不锈钢材质,防止锈蚀。对于与腐蚀性物料接触的部件如耐磨衬板、进料斗等,选用耐腐蚀的合金材料或在表面涂刷防腐涂层,涂层厚度≥50μm,防止物料腐蚀。密封系统选用耐腐蚀性强的密封材料,如氟橡胶、聚四氟乙烯等,确保密封件在腐蚀性环境下不失效。耐腐蚀设计的实施,使辊压机能够适应不同的工作环境,扩大了设备的应用范围。浙江中巴辊压件配套根据要求,对产品进行防锈涂油或磷化处理。
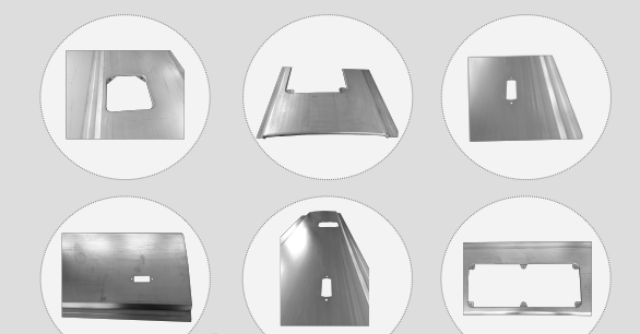
辊压件的耐候性检测针对户外长期使用的辊压件,评估其在阳光、风雨、温度变化等自然环境下的性能稳定性。检测采用人工加速老化试验箱,模拟紫外线照射、雨淋、温度循环等环境条件,试验时间根据产品设计使用寿命设定(通常 1000-5000 小时)。紫外线照射强度 0.5-1.0W/m²,雨淋周期 30 分钟 / 小时,温度循环范围 - 20℃至 60℃。试验后检测辊压件的表面状态、力学性能与耐腐蚀性,表面无明显老化(如开裂、变色、涂层脱落),力学性能下降≤10%,耐腐蚀性无明显降低为合格。耐候性检测合格的产品,可适应户外复杂环境,使用寿命更长;不合格产品需改进表面防护工艺(如增加抗紫外线涂层、采用耐候钢材料),提升耐候性能。
聚氯乙烯(PVC)改性辊压件的材料技术通过添加助剂改善基础 PVC 的性能缺陷,拓展应用范围。基础 PVC 脆性大、热稳定性差,需添加增塑剂(如邻苯二甲酸酯类、环保型柠檬酸酯类)改善塑性,增塑剂含量 10%-40%,含量越高塑性越好,但强度下降;添加热稳定剂(如钙锌稳定剂、有机锡稳定剂)提升热稳定性,避免加工过程中分解;添加抗冲击改性剂(如 ACR、MBS)提升韧性,抗冲击强度可提升 2-3 倍。PVC 改性辊压件可分为软质与硬质,软质 PVC(增塑剂含量≥20%)适用于密封、软管类辊压件,硬质 PVC(增塑剂含量≤5%)适用于结构、装饰类辊压件。辊压温度控制在 140-180℃,确保材料软化均匀;辊压后需进行冷却定型,提升尺寸稳定性。PVC 耐候性较差,需添加抗紫外线剂,户外使用时表面可涂覆耐候涂层。辊压件的检验包括尺寸测量、外观检查和必要的性能测试,合格后方可入库。
通风管道辊压件(如矩形风管、圆形风管)需具备密封性好、气流阻力小、安装便捷等特点。原材料选用镀锌钢板或不锈钢板,厚度 0.5-2.0mm,镀锌钢板镀锌层厚度≥80g/m²,表面无锌层脱落、划伤等缺陷。辊压成型采用针对性风管辊压机,根据风管形状(矩形或圆形)选择对应的轧辊模具,矩形风管截面尺寸公差 ±0.3mm,圆形风管直径公差 ±0.2mm,圆度误差≤0.15mm/m。辊压速度控制在 5-12m/min,对于圆形风管,采用螺旋咬口辊压工艺,咬口严密,密封性好,无漏风现象。成型后进行切断与咬口连接,切断长度公差 ±1mm,咬口深度均匀,连接强度达标。对于需要拼接的长风管,采用法兰连接或焊接,法兰连接螺栓孔位度误差≤0.3mm,焊接焊缝经气密性检测合格。表面处理根据原材料特性,镀锌钢板风管需去除毛刺,不锈钢风管可进行钝化处理,提高耐腐蚀性。后续气密性测试,风管在 0.05MPa 压力下,漏风率≤3%,满足通风系统气流输送要求。新模具上机后,需进行严格的调试与首件验证。四川辊压件制造
我们严格控制轧辊的径向与轴向跳动精度。校车左右围冲压蒙皮定制
辊压件的尺寸精度检测是质量把控的基础环节,需覆盖截面尺寸、长度、直线度等关键参数。检测前需将辊压件放置在 20±5℃的标准环境中恒温 2 小时,消除温度对测量结果的影响。截面尺寸检测采用高精度激光测径仪,测量范围 0-500mm,测量误差≤±0.01mm,针对复杂截面需选取至少 8 个关键测点,每个测点重复测量 3 次,取平均值作为结果,确保截面各部位尺寸符合设计公差要求(通常控制在 ±0.03-±0.5mm,根据产品用途调整)。长度检测选用数显式长度测量仪,测量精度 ±0.02mm,对于长尺寸辊压件(长度>3m),需分段测量并累计误差,总长度误差不得超过设计限值。直线度检测采用平尺与百分表组合装置,将辊压件放置在精密平台上,每隔 500mm 测量一个数据点,直线度误差≤0.2mm/m 为合格。所有尺寸检测数据需实时记录,建立质量档案,对于超差产品,需分析辊压模具、设备参数等影响因素,及时调整生产工艺。校车左右围冲压蒙皮定制