商机详情 -
钢材质明缝侧顶蒙皮价格
聚四氟乙烯(PTFE)辊压件的材料技术关键是耐高温、耐腐蚀性与自润滑性,使用温度范围 - 200℃至 260℃,能抵抗强酸、强碱、有机溶剂等腐蚀介质,适用于极端环境下的密封、滑动部件。PTFE 摩擦系数极低(0.04-0.10),自润滑性能优异,无需额外添加润滑剂。PTFE 塑性较差,室温下易开裂,辊压需在加热状态下进行,加热温度控制在 100-150℃,同时添加少量填充剂(如玻璃纤维、石墨、二硫化钼),提升成型性与强度。填充剂含量通常控制在 10%-30%,均匀分散于 PTFE 基体中,避免团聚。PTFE 辊压件的制造采用冷压 - 烧结工艺,先将 PTFE 粉末冷压成型,再经烧结(370-380℃保温 1-2 小时)后进行辊压精加工,确保尺寸精度与表面质量。我们使用激光测距仪实时监控成型截面高度。钢材质明缝侧顶蒙皮价格
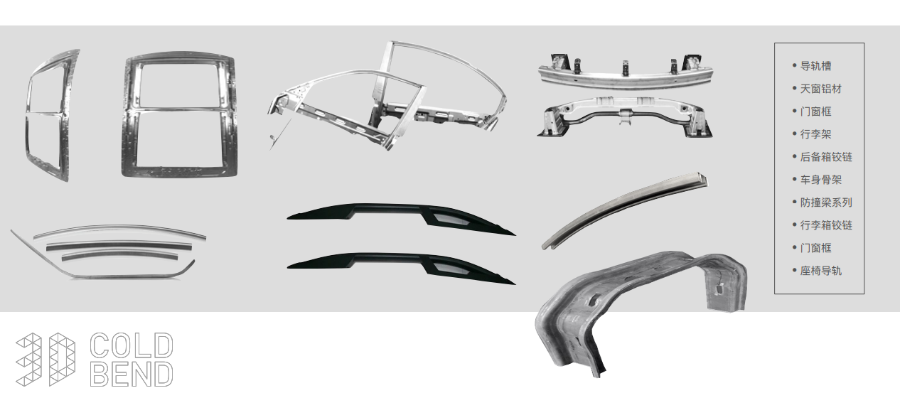
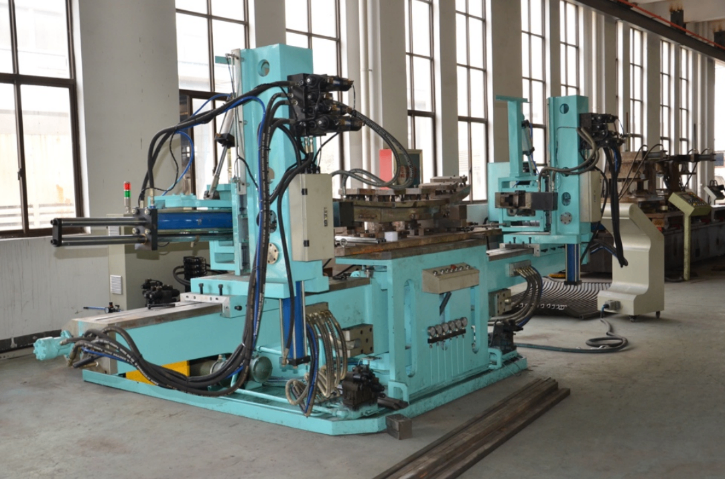
防盗门边框辊压件需具备防盗性能与结构稳定性,同时兼顾外观美观度,其制造工艺注重强度与精度的平衡。原材料选用 Q235B 或 Q355B 冷轧钢带,厚度 2.5-4mm,抗拉强度≥470MPa,屈服强度≥355MPa,确保边框抗冲击能力。辊压成型采用 14-18 道次连续辊压工艺,轧辊模具根据防盗门设计图纸优化,实现复杂截面成型,截面尺寸公差 ±0.2mm,直线度误差≤0.2mm/m。辊压设备配备同步纠偏系统,材料跑偏量控制在 ±0.15mm 以内,避免成型后边框扭曲。成型后进行在线冲孔与切断,冲孔用于安装合页、锁具,孔径公差 ±0.1mm,孔位度误差≤0.2mm,切断长度公差 ±0.3mm。为增强耐腐蚀性,采用静电喷涂 + 磷化处理,磷化膜厚度≥5μm,漆膜厚度≥70μm,盐雾试验≥600 小时,表面色泽均匀无流挂。后续进行抗冲击测试与装配测试,边框能承受规定力度的冲击无明显变形,与门板、锁具装配间隙≤0.3mm,满足防盗门使用安全与装配要求。新能源辊轧生产设备定制产品的回弹补偿在模具型面设计中预先考虑。
弹簧钢辊压件的材料技术关键是通过成分设计与热处理,实现高弹性与疲劳抗力,适用于制造弹性元件(如弹簧、卡簧)。常用材质为 65Mn、55Si2Mn,65Mn 钢含碳 0.62%-0.70%、锰 0.90%-1.20%,通过淬火 + 中温回火(420-460℃)获得回火屈氏体组织,弹性极限高,疲劳寿命长;55Si2Mn 钢添加硅(1.50%-2.00%),提升弹性模量与耐热性,适合高温环境下的弹性辊压件。弹簧钢辊压前需进行球化退火(750-780℃保温 4-6 小时),降低硬度,改善塑性,确保辊压成型时不产生裂纹。辊压后的弹簧钢件需进行淬火(830-860℃油冷)与回火处理,控制硬度在 HRC42-48,同时进行喷丸处理,消除表面缺陷,提升疲劳性能。
抗静电材料辊压件的材料技术通过降低表面电阻率,消除静电积累,适用于电子、化工、易燃易爆环境(如电子元件包装、化工管道)。常用抗静电材料包括抗静电塑料(如抗静电 PP、抗静电 ABS)、抗静电橡胶、导电纤维复合材料等,抗静电塑料通过添加抗静电剂(如阳离子型、阴离子型、非离子型抗静电剂)或导电填料(如炭黑、金属粉、导电纤维),使表面电阻率降至 10⁶-10¹¹Ω・cm,避免静电积累;抗静电橡胶添加导电炭黑或金属颗粒,表面电阻率≤10⁸Ω・cm。抗静电材料辊压前需进行干燥处理,避免水分影响抗静电性能;辊压工艺需控制温度,避免抗静电剂迁移或分解。抗静电性能需通过表面电阻率测试、静电衰减试验验证,确保在使用环境中能快速消散静电,防止静电引发的安全事故。高频焊接装置可在辊压线上实现纵缝的密封焊接。
辊压件的弯曲角度检测针对弯曲成型的辊压件,确保弯曲角度符合设计要求,保障装配配合精度。检测采用角度尺、激光角度仪或三坐标测量仪,测量精度 ±0.1°,测量弯曲部位的实际角度与设计角度的偏差,角度误差≤±0.5° 为合格,对于高精度要求的产品,角度误差需控制在 ±0.2° 以内。检测时需选取弯曲部位的关键截面进行测量,确保角度测量的准确性。对于多弯曲角度的辊压件,需逐个测量每个弯曲角度,均需符合设计要求。弯曲角度超差的产品,可采用折弯机进行矫正处理,矫正后重新检测,直至角度达标,避免因角度偏差影响产品的装配与使用。轧辊的粗糙度直接影响产品表面的光洁度。钢材质带流水槽侧顶蒙皮模具
包装好的产品附上流转卡,等待入库指令。钢材质明缝侧顶蒙皮价格
耐磨合金辊压件的材料技术聚焦于提升表面耐磨性,适用于承受剧烈摩擦的部件(如矿山机械、冶金设备辊轴)。常用耐磨合金包括高铬铸铁(Cr15-20%)、合金工具钢(如 Cr12MoV)、钨钢(WC-Co)等,高铬铸铁含铬量 15%-20%,形成大量 Cr₇C₃硬质相,耐磨性优异,但韧性较差;合金工具钢通过热处理获得马氏体组织,硬度高(HRC58-62),耐磨性好,同时具备一定韧性;钨钢含 WC 80%-95%、Co 5%-20%,硬度较高(HRA≥90),耐磨性极强,但脆性大、成本高。耐磨合金辊压件的制造可采用复合成型工艺,以普通钢为基体,表面复合耐磨合金层,兼顾强度与耐磨性。辊压温度根据材料调整,高铬铸铁需加热至 800-900℃,合金工具钢加热至 850-950℃;辊压后需进行热处理(淬火 + 回火),提升硬度与耐磨性。使用时需避免剧烈冲击,防止耐磨层脱落或开裂。钢材质明缝侧顶蒙皮价格