商机详情 -
上海汽车车身冷湾件
酚醛树脂辊压件的材料技术关键是耐高温、耐腐蚀性与阻燃性,使用温度范围 - 50℃至 200℃,能抵抗酸碱腐蚀,不易燃烧,适用于高温、腐蚀、阻燃要求高的场景(如电气、化工部件)。酚醛树脂分为 novolac 型与 resole 型,novolac 型需添加固化剂(如六亚甲基四胺),resole 型可自固化。酚醛树脂辊压件常与木粉、玻纤、石墨等填充剂复合,提升成型性与性能,填充剂含量通常控制在 40%-60%。辊压温度控制在 150-180℃,压力 1.0-2.0MPa,同时进行固化反应;辊压后需进行后固化处理(200-220℃保温 2-4 小时),提升固化度与性能稳定性。酚醛树脂固化后脆性大,韧性较差,需避免承受剧烈冲击;耐候性一般,长期户外使用需进行表面防护处理。精密开卷设备确保带材平稳进入生产线。上海汽车车身冷湾件
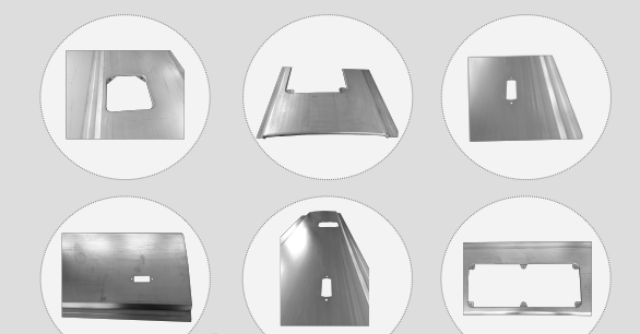
辊压件的孔径与孔位度检测针对带孔辊压件,确保螺栓连接、销轴配合的准确性。孔径检测采用内径千分尺或气动量仪,测量范围 1-50mm,测量精度 ±0.005mm,每个孔选取至少 3 个截面测量,孔径公差需符合设计要求(如 H7、H8 级),避免因孔径过大或过小导致连接松动或装配困难。孔位度检测采用三坐标测量仪,测量精度 ±0.01mm,以辊压件的基准面或基准孔为参考,测量各孔的实际位置与理论位置的偏差,孔位度误差≤0.3mm 为合格,对于高精度装配要求的产品,孔位度误差需控制在 ±0.1mm 以内。检测时需注意避免检测工具与孔壁发生碰撞,造成孔壁损伤。对于多组孔系的辊压件,还需检测孔距公差,相邻孔距误差≤0.2mm,累计孔距误差≤0.5mm。孔径与孔位度超差的产品,可采用铰孔、扩孔等方式修复,无法修复的需判定为不合格品。安徽集成式车身辊压件复杂截面辊压件往往需要多道次成形,每道次变形量需合理分配,避免局部应力过大。
聚碳酸酯(PC)辊压件的材料技术注重透明性、抗冲击性与耐热性,透光率≥90%,抗冲击强度是普通玻璃的 200-300 倍,使用温度范围 - 40℃至 120℃,适用于透明结构件、防护部件。PC 辊压前需进行干燥处理(温度 120-140℃,时间 4-6 小时),去除水分,避免成型后产生气泡、银纹。辊压温度控制在 200-240℃,确保材料充分软化,均匀变形;辊压后需进行退火处理(100-120℃保温 2-3 小时),消除残余应力,提升尺寸稳定性与抗冲击性能。PC 耐候性一般,长期户外使用需添加抗紫外线剂,或通过涂层处理增强防护;PC 易被有机溶剂腐蚀,需避免与酒精等接触。
辊压件的气味与有害物质检测针对与人体接触或室内使用的辊压件(如家具配件、家电部件),保障用户健康安全。气味检测采用感官评价法,将辊压件放置在密闭容器中(20±2℃,24 小时),由 3-5 名评价员进行味道评定,无明显刺激性气味、异味等级≤2 级(GB/T 27630-2011 标准)为合格。有害物质检测包括重金属(铅、汞、镉、铬等)、挥发性有机化合物(VOCs)、甲醛等项目,按照 RoHS、REACH 等国际标准进行检测。重金属含量采用电感耦合等离子体质谱仪(ICP-MS)检测,含量≤规定限值(如铅≤0.1%);VOCs 与甲醛采用气相色谱 - 质谱联用仪(GC-MS)检测,甲醛含量≤0.1mg/m³,VOCs 总量≤0.5mg/m³。气味与有害物质检测不合格的产品,需更换环保材料、改进生产工艺(如减少胶粘剂使用),确保产品符合健康安全标准。我们使用高精度数控磨床保证轧辊形线精度。
抗静电材料辊压件的材料技术通过降低表面电阻率,消除静电积累,适用于电子、化工、易燃易爆环境(如电子元件包装、化工管道)。常用抗静电材料包括抗静电塑料(如抗静电 PP、抗静电 ABS)、抗静电橡胶、导电纤维复合材料等,抗静电塑料通过添加抗静电剂(如阳离子型、阴离子型、非离子型抗静电剂)或导电填料(如炭黑、金属粉、导电纤维),使表面电阻率降至 10⁶-10¹¹Ω・cm,避免静电积累;抗静电橡胶添加导电炭黑或金属颗粒,表面电阻率≤10⁸Ω・cm。抗静电材料辊压前需进行干燥处理,避免水分影响抗静电性能;辊压工艺需控制温度,避免抗静电剂迁移或分解。抗静电性能需通过表面电阻率测试、静电衰减试验验证,确保在使用环境中能快速消散静电,防止静电引发的安全事故。辊压件的冲孔位置和尺寸需通过模具保证,冲孔后需清理毛刺并检查孔位精度。江苏辊压件模具
辊压件生产过程中产生的边角料通常回收利用,经过重新熔炼后作为原材料使用。上海汽车车身冷湾件
耐磨合金辊压件的材料技术聚焦于提升表面耐磨性,适用于承受剧烈摩擦的部件(如矿山机械、冶金设备辊轴)。常用耐磨合金包括高铬铸铁(Cr15-20%)、合金工具钢(如 Cr12MoV)、钨钢(WC-Co)等,高铬铸铁含铬量 15%-20%,形成大量 Cr₇C₃硬质相,耐磨性优异,但韧性较差;合金工具钢通过热处理获得马氏体组织,硬度高(HRC58-62),耐磨性好,同时具备一定韧性;钨钢含 WC 80%-95%、Co 5%-20%,硬度较高(HRA≥90),耐磨性极强,但脆性大、成本高。耐磨合金辊压件的制造可采用复合成型工艺,以普通钢为基体,表面复合耐磨合金层,兼顾强度与耐磨性。辊压温度根据材料调整,高铬铸铁需加热至 800-900℃,合金工具钢加热至 850-950℃;辊压后需进行热处理(淬火 + 回火),提升硬度与耐磨性。使用时需避免剧烈冲击,防止耐磨层脱落或开裂。上海汽车车身冷湾件