商机详情 -
湖南整体式辊压件
辊压件的使用功能模拟检测针对产品的实际使用场景,模拟使用过程中的工况,评估产品的功能实现情况。检测根据产品用途设定模拟工况,如汽车用辊压件模拟汽车行驶过程中的振动、载荷;机械用辊压件模拟机械运转过程中的摩擦、冲击。检测过程中记录产品的功能表现,如是否正常工作、有无异常噪音、性能参数是否稳定等,功能完全实现、无异常现象为合格。使用功能模拟检测需尽可能贴近实际使用环境,确保检测结果的真实性与可靠性。功能模拟检测不合格的产品,需分析功能失效原因,改进产品设计与生产工艺,确保产品能够满足实际使用需求。更换产品规格时需快速调整轧辊的轴向定位。湖南整体式辊压件
辊压件的耐磨损性能检测针对运动摩擦部位的辊压件(如导轨、滚筒),评估其表面抵抗磨损的能力,延长使用寿命。检测采用磨损试验机,根据实际摩擦形式选择滑动磨损、滚动磨损或复合磨损试验,设定试验载荷(10-50N)、摩擦速度(0.1-1m/s)与试验时间(1-24 小时)。试验后测量样品的磨损量(重量损失或体积损失),计算磨损率,磨损率≤规定限值(如≤1×10⁻⁵mm³/(N・m))为合格。对于表面有涂层的辊压件,需检测涂层的耐磨性,涂层磨损至基材的时间需≥设计使用寿命。耐磨损性能检测过程中,需定期添加润滑剂(模拟实际使用工况),记录润滑剂对磨损性能的影响。耐磨损性能不足的产品,需改进表面处理工艺(如喷涂耐磨涂层、增加硬度)或选用耐磨材料,提升表面耐磨性。江西辊压件厂家供应飞剪或锯切单元在连续运动中完成产品的定长切断。
辊压件的抗压强度检测针对承受压力载荷的辊压件(如支撑柱、压力容器部件),评估其抵抗压缩变形与破坏的能力。检测采用电子万能试验机,加载方式为轴向压缩,加载速度 1-5mm/min,直至样品发生塑性变形或破坏,记录抗压载荷,计算抗压强度,抗压强度需≥设计要求(如≥500MPa)。对于薄壁辊压件,需防止压缩过程中发生失稳,可采用专门夹具进行约束。抗压强度检测过程中,实时记录载荷 - 位移曲线,分析产品的抗压特性,如弹性阶段、屈服阶段、强化阶段的性能表现。抗压强度不合格的产品,需增加壁厚、优化截面形状(如采用空心圆截面)或选用强度更高的材料,提升抗压承载能力,避免使用过程中因受压失效。
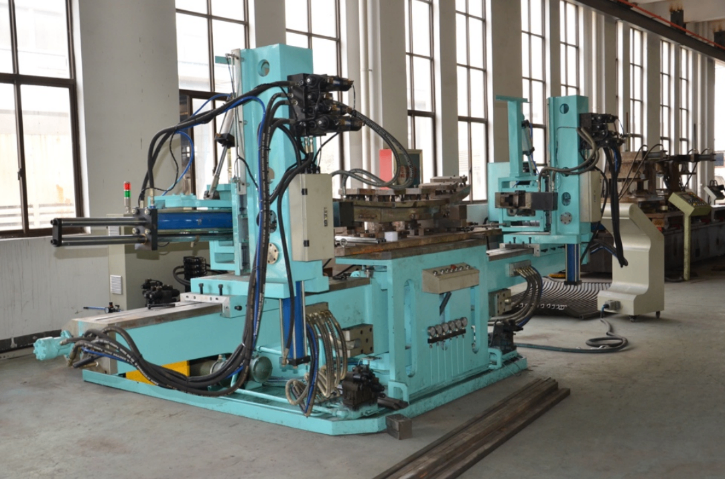
辊压机设计过程中注重维护便利性,采用多项设计措施,降低设备维护难度与成本。设备结构设计简洁合理,零部件布局紧凑,便于操作人员接近维护部位。设置检修门、观察窗等,便于设备的检查与维修。关键零部件如轴承、密封件、耐磨衬板等采用标准化、模块化设计,便于更换。液压系统、润滑系统设置放油口、过滤器等,便于油液的更换与过滤。电气控制系统设置故障诊断功能,能够快速定位故障部位,便于维修。通过维护便利性设计,设备的维护周期缩短,维护成本降低,提高了设备的运行效率。我们实时监控设备运行数据,以优化生产效率。
辊压件的表面反光度检测针对有反光要求的辊压件(如装饰性部件、光学设备配件),确保表面反光性能符合设计标准。检测采用光泽度仪,测量角度根据设计要求选择(如 60°、85°),测量范围 0-200GU,测量精度 ±1GU,在辊压件表面均匀选取测点,光泽度值需在设计范围内(如 50-80GU),光泽度偏差≤±5GU 为合格。表面反光度检测需在标准光照条件下进行,避免环境光线影响检测结果。对于需要降低反光度的辊压件,需检测表面雾度,雾度值≥30% 为合格,确保表面无强烈反光。表面反光度不合格的产品,需调整表面处理工艺(如抛光、磨砂),重新处理后检测,直至符合反光性能要求。辊压件的批量生产中,需定期对设备进行保养,包括换油、紧固和精度校准。江苏商务车辊压件供应商
辊压生产线速度可根据材料厚度进行调节。湖南整体式辊压件
通风管道辊压件(如矩形风管、圆形风管)需具备密封性好、气流阻力小、安装便捷等特点。原材料选用镀锌钢板或不锈钢板,厚度 0.5-2.0mm,镀锌钢板镀锌层厚度≥80g/m²,表面无锌层脱落、划伤等缺陷。辊压成型采用针对性风管辊压机,根据风管形状(矩形或圆形)选择对应的轧辊模具,矩形风管截面尺寸公差 ±0.3mm,圆形风管直径公差 ±0.2mm,圆度误差≤0.15mm/m。辊压速度控制在 5-12m/min,对于圆形风管,采用螺旋咬口辊压工艺,咬口严密,密封性好,无漏风现象。成型后进行切断与咬口连接,切断长度公差 ±1mm,咬口深度均匀,连接强度达标。对于需要拼接的长风管,采用法兰连接或焊接,法兰连接螺栓孔位度误差≤0.3mm,焊接焊缝经气密性检测合格。表面处理根据原材料特性,镀锌钢板风管需去除毛刺,不锈钢风管可进行钝化处理,提高耐腐蚀性。后续气密性测试,风管在 0.05MPa 压力下,漏风率≤3%,满足通风系统气流输送要求。湖南整体式辊压件