商机详情 -
双辊左右围蒙皮定制
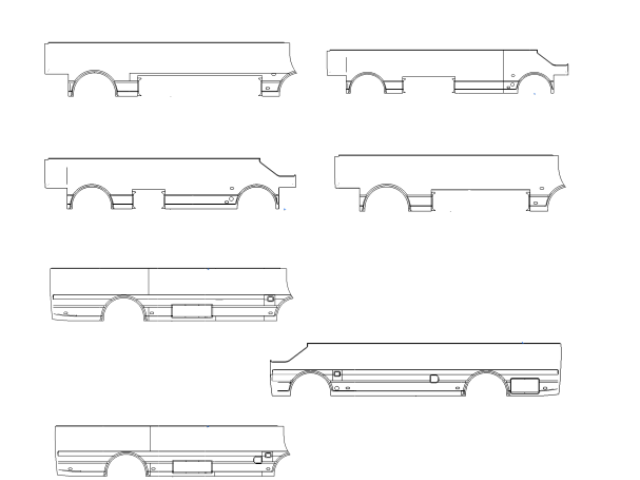
辊压件的材料选型需结合使用场景与性能需求,形成系统性适配方案。对于承受载荷的结构类辊压件,优先选用低碳钢(如 Q235B、Q355B),其碳含量控制在 0.12%-0.20%,锰含量 0.30%-0.80%,具备良好的塑性与成型性,辊压过程中不易产生裂纹,后续可通过焊接、热处理提升强度。户外使用的辊压件需考虑耐腐蚀性,选用耐候钢(如 Q460NH),通过添加铜、铬、镍等合金元素(铜 0.20%-0.50%、铬 0.30%-1.20%),在表面形成致密氧化膜,降低锈蚀速率。精密仪器用辊压件则选用不锈钢(如 304、316L),铬含量≥18%、镍含量≥8%,兼具耐腐蚀性与表面光洁度,避免杂质污染。材料选型时需同步验证与辊压工艺的适配性,确保屈服强度、延伸率等指标满足成型要求,同时平衡成本与使用寿命。产品的回弹补偿在模具型面设计中预先考虑。双辊左右围蒙皮定制
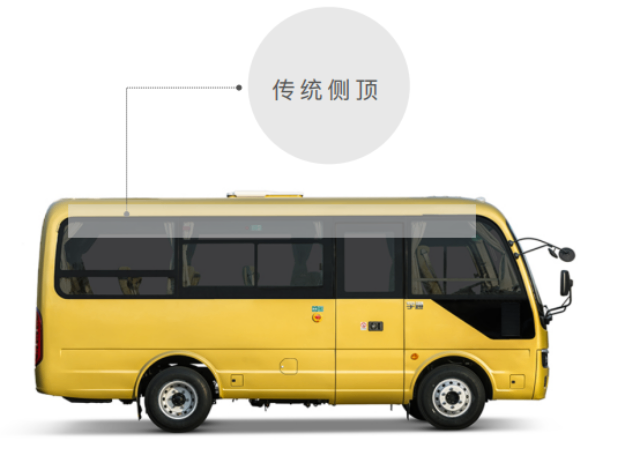
碳纤维增强复合材料(CFRP)辊压件的材料技术结合了碳纤维的强度与树脂的韧性,比强度与比模量远超金属材料,适用于航空、航天装备等领域。碳纤维含量通常控制在 50%-70%,通过单向排布、织物编织等方式增强,树脂基体包括环氧树脂、酚醛树脂等,环氧树脂粘接性好、成型性优异,酚醛树脂耐高温性能更佳。CFRP 辊压件的制造采用预浸料辊压成型工艺,将碳纤维预浸料铺层后,在辊压机中加热加压(温度 120-180℃,压力 0.5-1.5MPa),使树脂固化,形成致密的复合材料结构。辊压过程中需控制铺层方向与张力,确保纤维均匀分布,避免褶皱、气泡等缺陷。CFRP 辊压件耐腐蚀性强、重量轻,但成本较高,耐冲击性能较差,需避免尖锐物体划伤。大巴带流水槽侧顶蒙皮定制每批次产品均有完整的生产与检验记录可追溯。
辊压件的温度适应性检测针对高温或低温环境下使用的辊压件,验证其在极端温度下的性能稳定性。检测采用高低温环境试验箱,低温测试温度根据使用环境设定(通常 - 40℃至 - 10℃),高温测试温度(通常 60℃至 150℃),每个温度点保温 4 小时,期间检测辊压件的尺寸变化、力学性能与密封性能。低温环境下,需确保辊压件无脆裂、尺寸收缩率≤0.1%,力学性能下降≤10%;高温环境下,无变形、软化现象,密封性能无泄漏,涂层无脱落。对于温度循环变化环境下使用的辊压件,进行高低温循环测试,循环次数 10-20 次(如 - 20℃×2 小时→室温 ×1 小时→80℃×2 小时→室温 ×1 小时为一个循环),测试后产品各项性能指标仍需符合要求。温度适应性检测不合格的产品,需更换耐温性能更好的材料或改进结构设计,确保在实际使用温度范围内稳定工作。
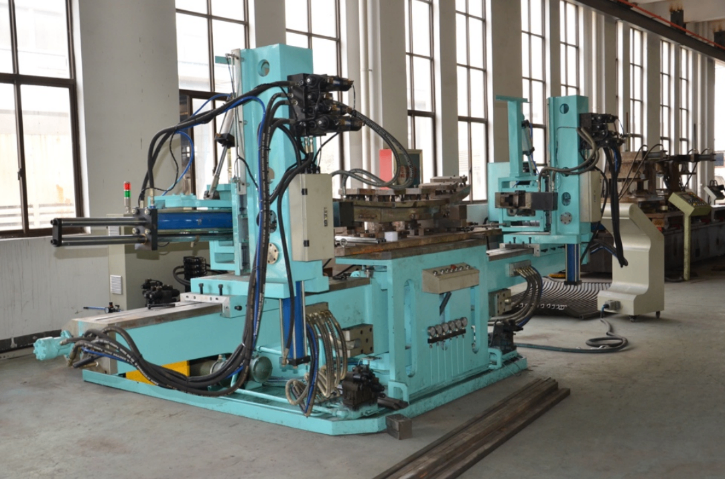
管道支架辊压件用于固定与支撑各类管道,需具备强度较高、安装便捷、耐候性好等特点。原材料选用 Q235B 热轧钢带,厚度 2-5mm,材质均匀,无夹杂、裂纹等缺陷。辊压成型采用 8-14 道次连续辊压,轧辊模具根据管道直径与支架结构设计,成型后支架弧度与管道贴合度误差≤0.3mm,支撑面平面度≤0.2mm/m。辊压设备选用半自动或全自动生产线,生产效率 5-10 件 / 分钟,适合批量生产。成型后进行冲孔加工,孔径公差 ±0.2mm,孔位与支架边缘距离公差 ±0.3mm,确保安装时螺栓连接符合要求。表面处理采用热浸镀锌或喷塑工艺,热浸镀锌层厚度≥70μm,喷塑层厚度≥60μm,盐雾试验≥500 小时,适应室内外不同环境。后续进行载荷测试,支架能承受管道重量的 1.5 倍以上,无明显变形,安装孔强度达标,满足管道安装与长期使用的稳定性要求。生产线设有声光报警系统,提示设备状态信息。
辊压件的标识清晰度检测确保产品标识信息准确、清晰,便于追溯与使用。检测采用目视观察与擦拭试验,目视观察标识(如铭牌、丝印、激光雕刻)的文字、图案是否清晰可辨,无模糊、残缺、错误。擦拭试验采用干布、湿布分别擦拭标识 100 次,力度 5N,擦拭后标识无脱落、模糊为合格。标识内容需包括产品名称、型号、规格、生产日期、生产厂家、质量合格标志等信息,符合相关标准要求。标识清晰度检测需在不同光照条件下进行,确保标识在使用过程中易于识别。标识不合格的产品,需重新制作标识并粘贴或雕刻,确保标识信息准确、清晰、耐用。行车将钢卷平稳吊装至开卷机的放料架上。江苏一体成型车身骨架
更换产品规格时需快速调整轧辊的轴向定位。双辊左右围蒙皮定制
辊压件的外观一致性检测针对批量生产的辊压件,确保产品外观无明显差异,满足用户对产品外观的要求。检测采用目视对比法,将批量产品排列在一起,在标准光源下观察产品的颜色、表面粗糙度、形状等外观特征,无明显色差、划痕、凹陷、变形等差异为合格。对于表面处理的产品,需对比涂层厚度、光泽度的一致性,无明显厚薄不均、光泽差异。外观一致性检测需由专业检测人员进行,必要时采用色差仪、表面粗糙度仪辅助检测。外观一致性不合格的产品,需排查生产工艺(如喷涂参数、轧辊状态)、原材料差异等因素,调整生产过程,确保批量产品外观一致。双辊左右围蒙皮定制