-
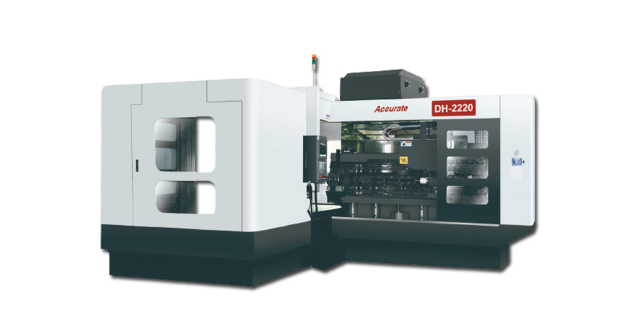
 南京卧式深孔钻生产厂家
发布时间:2025.09.01
模具行业的深孔加工(如冷却水道孔)对精度和表面质量要求严苛,深孔钻的应用需特别注意。冷却水道孔通常直径 8-15mm,深度 500-2000mm,要求孔的直线度≤0.2mm/m,表面粗糙度 Ra≤3....
-
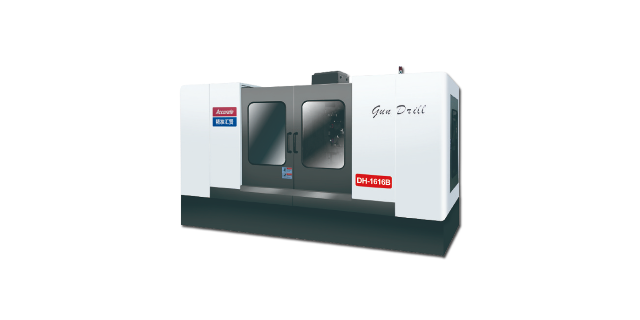 南京卧式深孔钻招商
发布时间:2025.08.31
深孔钻的主要技术之一在于排屑系统的设计,精密机械在各系列设备中对此进行了持续优化。无论是单管钻的外排屑还是多轴钻的内排屑方式,都通过流体力学仿真进行了结构改进,确保切削液以压力和流量到达切削区域,高效...
-
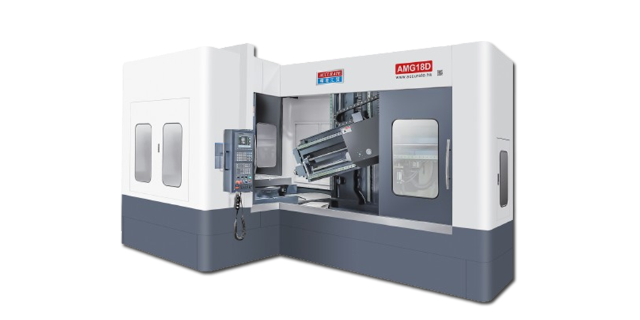 五轴深孔钻源头厂家
发布时间:2025.08.30
深孔钻的主要技术之一在于排屑系统的设计,精密机械在各系列设备中对此进行了持续优化。无论是单管钻的外排屑还是多轴钻的内排屑方式,都通过流体力学仿真进行了结构改进,确保切削液以压力和流量到达切削区域,高效...
-
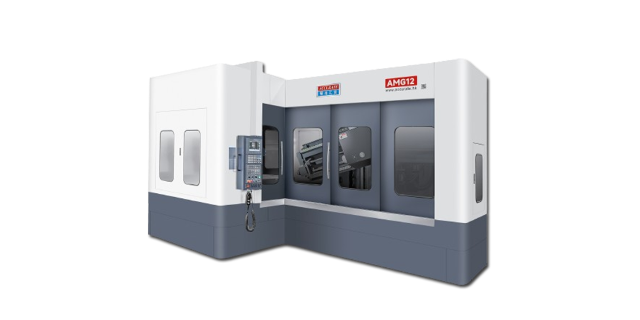 宁波五轴深孔钻直销
发布时间:2025.08.29
模具深孔加工,精度与效率如何兼得?模具制造中,冷却水道的深孔加工直接影响塑件质量与生产周期。一套汽车保险杠模具,需加工数百个直径 6mm、深度 500mm 的冷却孔,孔间距误差需≤0.1mm,否则会导...
-
 卧式深孔钻零售
发布时间:2025.08.28
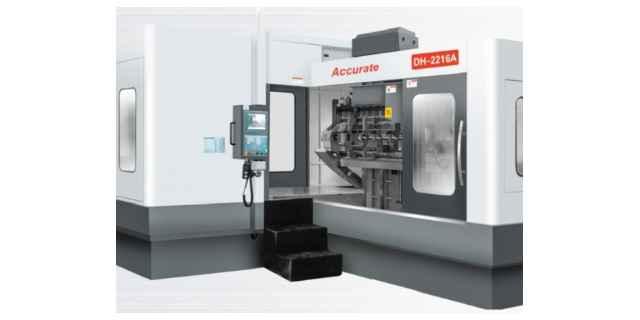
七轴双螺杆角度深孔钻是精密机械技术实力的集中体现,尤其适用于双螺杆这类复杂曲面工件的角度深孔加工。它通过七个坐标轴的精密联动,能准确追踪螺杆表面的螺旋轨迹,在预设的角度位置完成深孔钻制。设备搭载的高精...
-
 宁波深孔钻代理
发布时间:2025.08.27
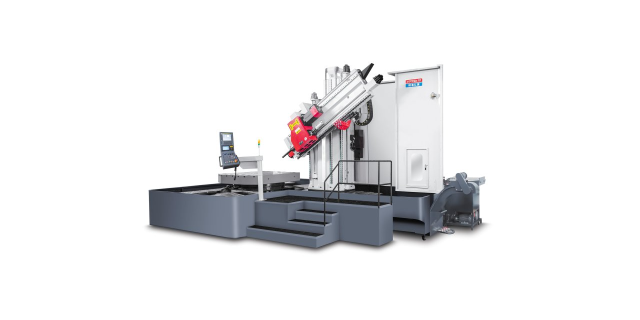
七轴双螺杆角度深孔钻是精密机械技术实力的集中体现,尤其适用于双螺杆这类复杂曲面工件的角度深孔加工。它通过七个坐标轴的精密联动,能准确追踪螺杆表面的螺旋轨迹,在预设的角度位置完成深孔钻制。设备搭载的高精...
-
 无锡七轴深孔钻零售
发布时间:2025.08.26
精密机械的深孔钻设备在提升 “中国制造” **竞争力方面发挥着积极作用。通过提供高精度、高效率的深孔加工解决方案,帮助下游制造企业提升产品质量和生产效率,增强其在国际市场的竞争力。例如在液压元件行业,...
-
常州六轴深孔钻定做
发布时间:2025.08.25
传统深孔钻床的数控化改造可提升加工效率和精度,改造内容包括:加装数控系统(如 FANUC、西门子系统),实现进给速度、主轴转速的无级调节和自动换刀;增加伺服进给系统,进给分辨率达 0.001mm,确保...
-
 嘉兴高精度深孔钻设备
发布时间:2025.08.24
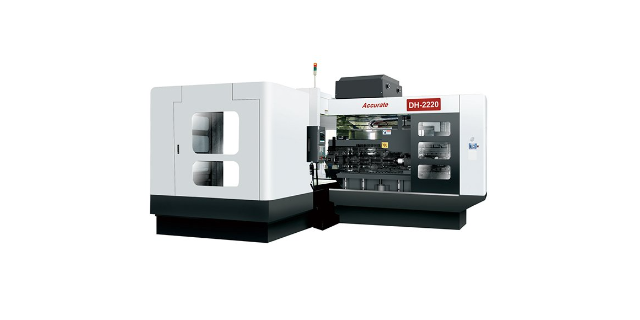
对于高精度深孔(IT6 级以上),需在钻孔后进行铰削加工,进一步提升精度和表面质量。深孔铰刀采用多刃结构(3-6 刃),材质为硬质合金或高速钢,刃带宽度 0.1-0.2mm,确保导向平稳。铰削余量通常...
-
 常州数控深孔钻零售
发布时间:2025.08.23
模具行业的深孔加工(如冷却水道孔)对精度和表面质量要求严苛,深孔钻的应用需特别注意。冷却水道孔通常直径 8-15mm,深度 500-2000mm,要求孔的直线度≤0.2mm/m,表面粗糙度 Ra≤3....
-
 多轴深孔钻直销
发布时间:2025.08.22
深孔钻冷却系统的重要性与维护深孔钻加工时,切削区温度高,冷却系统至关重要。切削液不*降温,还起润滑、排屑作用。高压大流量切削液系统,可有效将切屑排出、冷却刀具。应用中,不同加工材质、孔径,切削液参数(...
-
浙江六轴深孔钻直销
发布时间:2025.08.22
深孔钻的刀具寿命管理系统应用刀具寿命管理系统通过采集切削参数、振动数据、电流信号等,预测刀具剩余寿命,提前预警更换。应用于深孔钻加工,可避免因刀具突然失效影响加工进度、损坏工件。发展中,该系统与数控系...
-
 上海六轴深孔钻生产厂家
发布时间:2025.08.22
深孔钻发展趋势:从 “能加工” 到 “加工”未来深孔钻将向 “加工” 演进:一是微型化,加工直径<0.5mm 的微孔,满足电子芯片、医疗微器件需求;二是超高速,结合磁悬浮主轴(转速达 80000r/m...
-
 常州三轴深孔钻生产厂家
发布时间:2025.08.21
深孔钻的人才培养与技术传承深孔钻加工技术复杂,需要专业人才操作与维护。行业发展需加强人才培养,院校开设相关专业课程,企业开展实操培训。传承技术经验,建立师徒制、技术知识库。应用中,高素质人才可更好发挥...
-
上海国产深孔钻设备
发布时间:2025.08.21
精细机械将 “绿色制造” 理念融入深孔钻设备的设计中,在提升性能的同时注重节能减排。设备采用高效电机和变频技术,能根据加工负载自动调节能耗,避免能源浪费;冷却系统使用环保型冷却液,且配备了回收过滤装置...
-
 南京三轴深孔钻设备
发布时间:2025.08.21
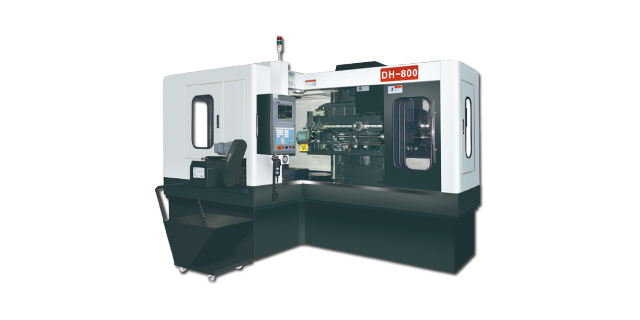
深孔钻发展趋势:从 “能加工” 到 “加工”未来深孔钻将向 “加工” 演进:一是微型化,加工直径<0.5mm 的微孔,满足电子芯片、医疗微器件需求;二是超高速,结合磁悬浮主轴(转速达 80000r/m...
-
 上海国产深孔钻定做
发布时间:2025.08.21
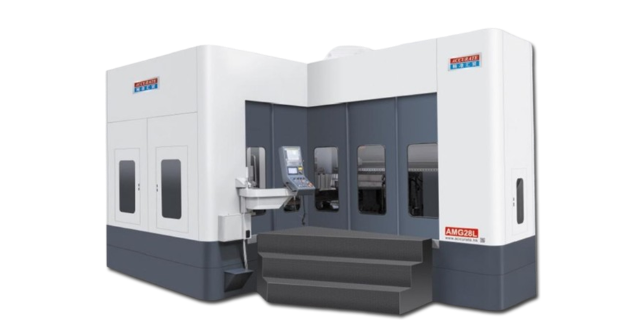
在精确机械公司的生产车间里,深孔棒材深孔钻正以稳定的姿态完成着一道道精密加工工序。这款设备针对长条形棒材的深孔加工需求设计,凭借精确的进给控制和冷却系统,能在保证孔壁光滑度的同时,将孔深与孔径的精度控...
-
苏州立式深孔钻定做
发布时间:2025.08.21
汽车制造升级,深孔钻成产线 “效率担当”汽车发动机缸体加工中,深孔钻承担着油道、水道的精密加工任务。某车企新建产线中,BTA 深孔钻加工直径 8mm、深度 200mm 的油道孔,采用伺服同步进给系统,...
-
苏州高精度深孔钻床
发布时间:2025.08.20
深孔钻的刀具材料需根据加工材料和精度要求选择,高速钢(如 W18Cr4V)适合加工低碳钢、铝合金等塑性材料,成本低但耐磨性较差,适合中小批量生产;硬质合金(如 WC-Co 合金)硬度高(HRC89-9...
-
深孔钻按需设计
发布时间:2025.08.20
多轴深孔钻是精确机械应对高效批量生产的主要设备。它通过多个主轴的协同工作,能在同一时间对工件的不同位置进行深孔加工,大幅提升了单位时间的产出效率。为确保多轴运行时的精度,研发团队在主轴同步性、进给一致...
-
常州多轴深孔钻零售
发布时间:2025.08.20
汽车制造升级,深孔钻成产线 “效率担当”汽车发动机缸体加工中,深孔钻承担着油道、水道的精密加工任务。某车企新建产线中,BTA 深孔钻加工直径 8mm、深度 200mm 的油道孔,采用伺服同步进给系统,...
-
五轴深孔钻零售
发布时间:2025.08.20
小型深孔钻是精密机械针对精密小零件加工场景开发的特色设备。它虽然体型紧凑却功能完备,特别适合医疗器械、航空航天领域中微型深孔的加工需求。设备采用高精度主轴和伺服驱动系统,即使在直径不足 3 毫米的工件...
-
 广东六轴深孔钻床
发布时间:2025.08.20
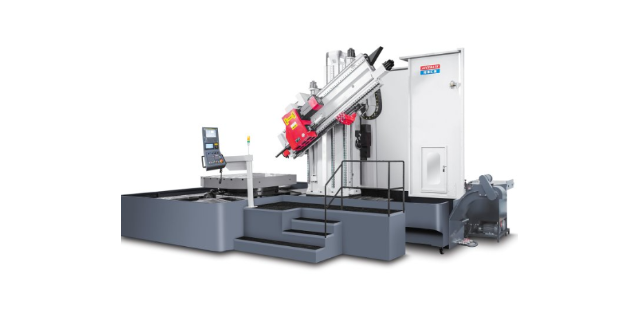
喷吸钻结合了枪钻和 BTA 深孔钻的优势,采用双重排屑动力,大幅提升排屑效率。其结构包括内管和外管,高压切削液(压力 8-15MPa)一部分从外管与孔壁间隙进入切削区,另一部分通过内管喷射产生负压,形...
-
 江苏七轴深孔钻定做
发布时间:2025.08.19
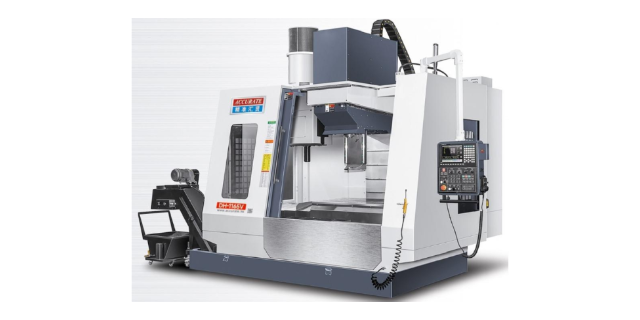
深孔钻加工中,冷却和润滑直接影响刀具寿命和加工质量,需采用高效冷却润滑系统。切削液需具备良好的渗透性、冷却性和润滑性,常用的有极压乳化液、合成切削液和矿物油。加工深孔时,切削液流量需根据孔径计算,一般...
-
 无锡国产深孔钻批发
发布时间:2025.08.19
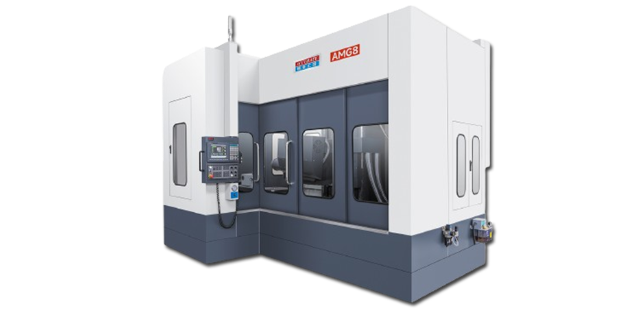
深孔钻冷却系统的重要性与维护深孔钻加工时,切削区温度高,冷却系统至关重要。切削液不*降温,还起润滑、排屑作用。高压大流量切削液系统,可有效将切屑排出、冷却刀具。应用中,不同加工材质、孔径,切削液参数(...
-
南京数控深孔钻代理
发布时间:2025.08.19
深孔钻的刀具材料需根据加工材料和精度要求选择,高速钢(如 W18Cr4V)适合加工低碳钢、铝合金等塑性材料,成本低但耐磨性较差,适合中小批量生产;硬质合金(如 WC-Co 合金)硬度高(HRC89-9...
-
宁波深孔钻批发
发布时间:2025.08.19
深孔钻的误差补偿技术应用深孔加工中,因机床热变形、刀具磨损等产生误差。误差补偿技术通过传感器实时监测误差源,如主轴温度、刀具磨损量,数控系统自动调整加工参数补偿误差。应用于高精度深孔加工(如航空发动机...
-
 苏州三轴深孔钻源头厂家
发布时间:2025.08.19
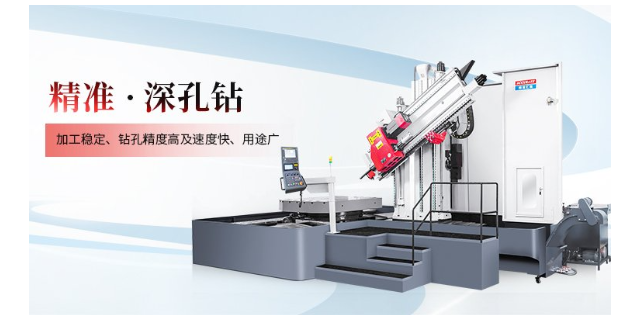
深孔钻在石油机械部件加工中的作用石油机械如钻杆、泵体等,需深孔钻加工强度、高韧性钢材的深孔,用于传输介质、安装部件。钻杆深孔加工要求孔壁光滑,保证钻井液顺畅,深孔钻的高压内排屑方式,有效排出切屑,避免...
-
台州六轴深孔钻招商
发布时间:2025.08.18
精密机械的深孔钻设备在提升 “中国制造” **竞争力方面发挥着积极作用。通过提供高精度、高效率的深孔加工解决方案,帮助下游制造企业提升产品质量和生产效率,增强其在国际市场的竞争力。例如在液压元件行业,...
-
 上海立式深孔钻批发
发布时间:2025.08.18
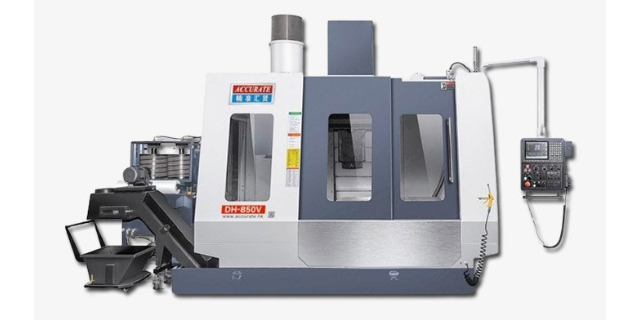
直线度是深孔加工的关键精度指标,控制方法包括:机床方面,选用高刚性深孔钻床,主轴径向跳动≤0.01mm,导轨直线度≤0.02mm/m,减少机床自身误差;刀具方面,增加钻杆直径或采用中空钻杆,提高刚性,...